Login für Abonnenten

Bitte melden Sie sich an, um abonnierte Inhalte zu lesen.


  • Inhalte
  • Terminkalender
  • Redaktion
  • Abonnement
  • Mediadaten
  • Newsletter
umformtechnikdraht
umformtechnikdraht
  • Fachartikel
  • Aus der Branche
  • Aus der Forschung
  • Produkt-News
  • Whitepaper
  • Ausgaben Digital
search.box
  • Inhalte
    • Fachartikel
    • Aus der Branche
    • Aus der Forschung
    • Produkt-News
    • Whitepaper
    • Ausgaben Digital
  • Terminkalender
  • Redaktion
  • Abonnement
  • Mediadaten
  • Newsletter

17.06.24 – Federnfertigung

Vorsetzen von Schraubendruckfedern

Vorsetzen oder nicht, einmal oder mehrfach, mit Haltezeit oder ohne, viel Vorsetzen oder wenig? Beim Arbeitsgang Vorsetzen von Schraubendruckfedern gibt es viele Variablen und so gut wie keine veröffentlichten Untersuchungen – bis jetzt!

Vorheriges Bild Nächstes Bild
Vorsetzen-von.jpg

Abb. 4: Ermittelte Eigenspannungen (Windungsinnenseite, Oberfläche) an Federn aus ölschlussvergütetem Draht (350°C) vor und nach Vorsetzen. © TU Ilmenau
 
Vorsetzen-von.jpg

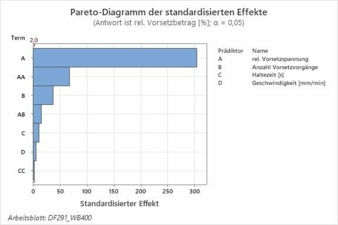
Abb. 1: Haupteinflussgrößen auf den relativen Vorsetzbetrag bei Federn aus 1.4310 NS (Wärmebehandlung 400 °C). © TU Ilmenau
 
Vorsetzen-von.jpg

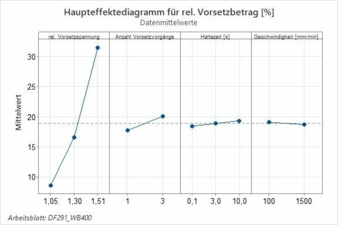
Abb. 1: Haupteinflussgrößen auf den relativen Vorsetzbetrag bei Federn aus 1.4310 NS (Wärmebehandlung 400 °C). © TU Ilmenau
 
Vorsetzen-von.jpg

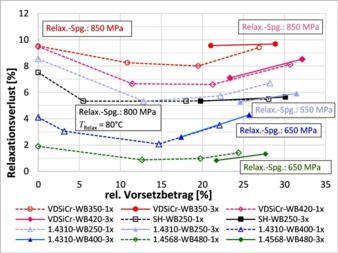
Abb. 2: Relaxationsverlust von kalt vorgesetzten Schraubendruckfedern aus verschiedenen Materialien (d ? 3mm, w = 6, nt = 7,5) nach 48 h Relaxationszeit bei (80 °C) 160 °C. © TU Ilmenau
 
Schwingversuche.jpg

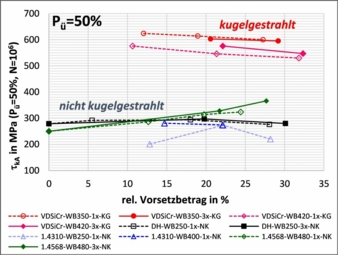
Abb. 3: Zusammenfassung der Ergebnisse der Dauerschwingversuche für N = 106, PÜ = 50 % (ertragbare Spannungsamplituden der einzelnen Materialien aufgrund unterschiedlicher Mittelspannungen nicht vergleichbar; d ? 3mm, w = 6, nt = 7,5). © TU Ilmenau
 
Vorsetzen-von.jpg

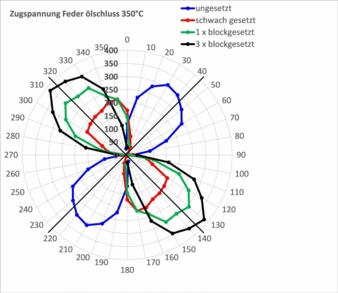
Abb. 4: Ermittelte Eigenspannungen (Windungsinnenseite, Oberfläche) an Federn aus ölschlussvergütetem Draht (350°C) vor und nach Vorsetzen. © TU Ilmenau
 
Vorsetzen-von.jpg

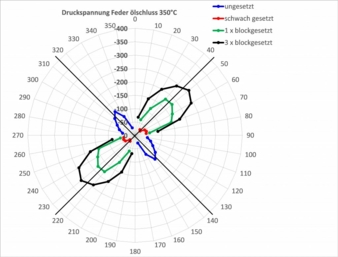
Abb. 4: Ermittelte Eigenspannungen (Windungsinnenseite, Oberfläche) an Federn aus ölschlussvergütetem Draht (350°C) vor und nach Vorsetzen. © TU Ilmenau

 
Logo-FSV.jpg

© FSV

 
Logo-BMWK.jpg

© BMWK

 
Zurück zum Artikel

Weitere Artikel zu:

  • Aus der Forschung
  • Schraubendruckfedern
  • STZ-Federntechnik
  • TU Ilmenau

Fakultät für Maschinenbau

  Zum Unternehmen
  • Meistgelesen
  • Aktuelles

13.10.26

Drahtziehen / Ziehsteine

Eine Revolution in der PCD-Werkzeugproduktionstechnologie

von Stanislaw Szymczyk und Karol Szymczyk

14.10.26

Tsubaki stärkt gemeinsamen Markenauftritt

Neue Europa-Strategie

Von  Jörg Dambock

15.10.26

Neu: Multidraw HW Spezial

Drahtziehmittel in der Hose-Wire- und verzinkten Stahldrahtproduktion

Von  Jörg Dambock

13.10.26

DRAHT 5/2026 erschienen

Federn, Federn, Federn ...

Von  Jörg Dambock

12.10.26

Drahtverarbeitung / Verseilen /Prozessüberwachung

Zustandsdaten aus rotierenden Verseilmaschinen

von Frederic Goronzy

19.10.26

Statement der Wirtschaftsvereinigung Stahl

Leitmarkt für CO2-reduzierten Stahl im Automobilsektor nicht abschwächen

Von  Jörg Dambock

19.10.26

Statement der VDA-Präsidentin Hildegard Müller

Deutsch-französische Erklärung zur Zukunft der europäischen Automobilindustrie

Von  Jörg Dambock

19.10.26

Die meistgelesenen Fachbeiträge

Top 5 der Woche – 42/2026

Von  Daniel Keienburg

16.10.26

Grundstoffsiebe von Hein, Lehmann

Präzision, die Prozesse bewegt

Von  Jörg Dambock

15.10.26

Neu: Multidraw HW Spezial

Drahtziehmittel in der Hose-Wire- und verzinkten Stahldrahtproduktion

Von  Jörg Dambock

  • Meisenbach Verlag
  • Impressum
  • Datenschutz
  • Mediadaten
  • LinkedIn
  • RSS Feed
  • FAQ
Meisenbach Logo