Login für Abonnenten

Bitte melden Sie sich an, um abonnierte Inhalte zu lesen.


  • Inhalte
  • Terminkalender
  • Redaktion
  • Abonnement
  • Mediadaten
  • Newsletter
umformtechnikdraht
umformtechnikdraht
  • Fachartikel
  • Aus der Branche
  • Aus der Forschung
  • Produkt-News
  • Whitepaper
  • Ausgaben Digital
search.box
  • Inhalte
    • Fachartikel
    • Aus der Branche
    • Aus der Forschung
    • Produkt-News
    • Whitepaper
    • Ausgaben Digital
  • Terminkalender
  • Redaktion
  • Abonnement
  • Mediadaten
  • Newsletter

17.06.24 – Federnfertigung

Vorsetzen von Schraubendruckfedern

Vorsetzen oder nicht, einmal oder mehrfach, mit Haltezeit oder ohne, viel Vorsetzen oder wenig? Beim Arbeitsgang Vorsetzen von Schraubendruckfedern gibt es viele Variablen und so gut wie keine veröffentlichten Untersuchungen – bis jetzt!

Vorheriges Bild Nächstes Bild
Vorsetzen-von.jpg

Abb. 4: Ermittelte Eigenspannungen (Windungsinnenseite, Oberfläche) an Federn aus ölschlussvergütetem Draht (350°C) vor und nach Vorsetzen. © TU Ilmenau
 
Vorsetzen-von.jpg

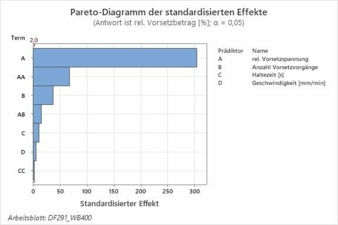
Abb. 1: Haupteinflussgrößen auf den relativen Vorsetzbetrag bei Federn aus 1.4310 NS (Wärmebehandlung 400 °C). © TU Ilmenau
 
Vorsetzen-von.jpg

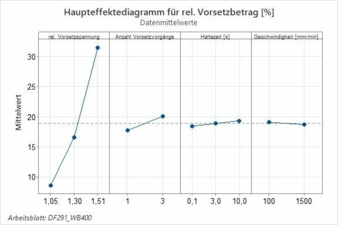
Abb. 1: Haupteinflussgrößen auf den relativen Vorsetzbetrag bei Federn aus 1.4310 NS (Wärmebehandlung 400 °C). © TU Ilmenau
 
Vorsetzen-von.jpg

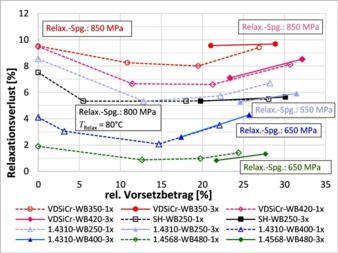
Abb. 2: Relaxationsverlust von kalt vorgesetzten Schraubendruckfedern aus verschiedenen Materialien (d ? 3mm, w = 6, nt = 7,5) nach 48 h Relaxationszeit bei (80 °C) 160 °C. © TU Ilmenau
 
Schwingversuche.jpg

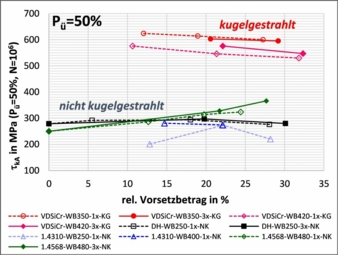
Abb. 3: Zusammenfassung der Ergebnisse der Dauerschwingversuche für N = 106, PÜ = 50 % (ertragbare Spannungsamplituden der einzelnen Materialien aufgrund unterschiedlicher Mittelspannungen nicht vergleichbar; d ? 3mm, w = 6, nt = 7,5). © TU Ilmenau
 
Vorsetzen-von.jpg

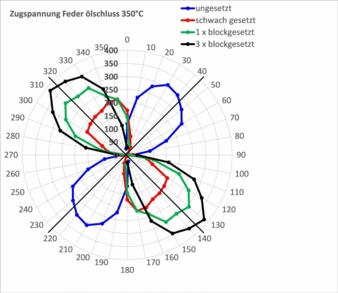
Abb. 4: Ermittelte Eigenspannungen (Windungsinnenseite, Oberfläche) an Federn aus ölschlussvergütetem Draht (350°C) vor und nach Vorsetzen. © TU Ilmenau
 
Vorsetzen-von.jpg

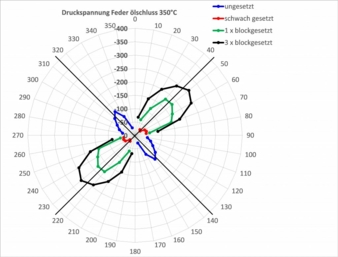
Abb. 4: Ermittelte Eigenspannungen (Windungsinnenseite, Oberfläche) an Federn aus ölschlussvergütetem Draht (350°C) vor und nach Vorsetzen. © TU Ilmenau

 
Logo-FSV.jpg

© FSV

 
Logo-BMWK.jpg

© BMWK

 
Zurück zum Artikel

Weitere Artikel zu:

  • Aus der Forschung
  • Schraubendruckfedern
  • STZ-Federntechnik
  • TU Ilmenau

Fakultät für Maschinenbau

  Zum Unternehmen
  • Meistgelesen
  • Aktuelles

04.11.26

Firmenjubiläum: 120 Jahre Suzukli Garphyttan

Der Kreis schließt sich

Von  Jörg Dambock

05.11.26

Technische Federn beschichten

Wenn die Oberfläche zur Funktion wird

von Philipp Hülsemann

03.11.26

Federnfertigung / Wärmebehandlung

Spannungsarmglühen neu gedacht

von Victor Bernatchez-Bourque und Alex Grenier-Desbiens

02.11.26

Die meistgelesenen Fachbeiträge

Top 5 der Woche – 44/2026

Von  Daniel Keienburg

05.11.26

Abbau von 3460 Stellen in Europa, davon etwa 2660 in Deutschland; Schließung von vier Standorten

Automobilkrise in Europa erfordert weitere Gegenmaßnahmen

Von  Jörg Dambock

09.11.26

Federdraht aus einer Hand

Kein Twist, keine Kompromisse: Federdraht aus einer Hand

Von  Jörg Dambock

06.11.26

Produktion von Elektromotoren und Batteriekomponenten

Reutlingen E-Mobility Days 2026

Von  Jörg Dambock

06.11.26

Gitterfertigung

Gabionen direkt ab Coil produzieren

Von  Jörg Dambock

05.11.26

Technische Federn beschichten

Wenn die Oberfläche zur Funktion wird

von Philipp Hülsemann

05.11.26

Abbau von 3460 Stellen in Europa, davon etwa 2660 in Deutschland; Schließung von vier Standorten

Automobilkrise in Europa erfordert weitere Gegenmaßnahmen

Von  Jörg Dambock

  • Meisenbach Verlag
  • Impressum
  • Datenschutz
  • Mediadaten
  • LinkedIn
  • RSS Feed
  • FAQ
Meisenbach Logo