Login für Abonnenten

Bitte melden Sie sich an, um abonnierte Inhalte zu lesen.


  • Inhalte
  • Terminkalender
  • Redaktion
  • Abonnement
  • Mediadaten
  • Newsletter
umformtechnikdraht
umformtechnikdraht
  • Fachartikel
  • Aus der Branche
  • Aus der Forschung
  • Produkt-News
  • Whitepaper
  • Ausgaben Digital
search.box
  • Inhalte
    • Fachartikel
    • Aus der Branche
    • Aus der Forschung
    • Produkt-News
    • Whitepaper
    • Ausgaben Digital
  • Terminkalender
  • Redaktion
  • Abonnement
  • Mediadaten
  • Newsletter

08.01.26 – Erfahrungen mit der Cos-alpha-Methode zur Bestimmung von Eigenspannungen in kugelgestrahlten Stahlfedern

Erfahrungen mit der Cos-alpha-Methode zur Bestimmung von Eigenspannungen in kugelgestrahlten Stahlfedern

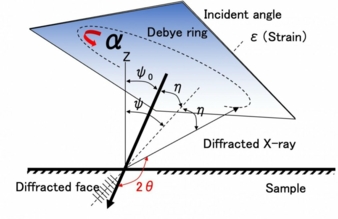
Heute wird die Bestimmung von Restspannungen häufig mittels Röntgenbeugung durchgeführt. Die vorherrschende Methode ist die sogenannte sin2ψ-2θ-Methode, die sich vollständig etabliert hat. Die Messung eines Wertes dauert je nach Messpunkt und Anzahl der verwendeten Winkel 10 Minuten oder länger, um ein gutes Ergebnis zu erzielen. In diesem Artikel wird eine alternative Methode, die sogenannte Cos-alpha-Methode beschrieben, die sehr leistungsfähig ist.

Vorheriges Bild Nächstes Bild
cos-alpha-Copyright-Mueller.jpg

Die Verschiebung 1 des Ringes unter einem bestimmten Winkel ist definiert als: © Müller
 
cos-alpha-Copyright-Mueller.jpg

Abbildung 1: Schema des Debye-Scherrer-Rings und die benutzten Parameter. © Müller
 
cos-alpha-Copyright-Mueller.jpg

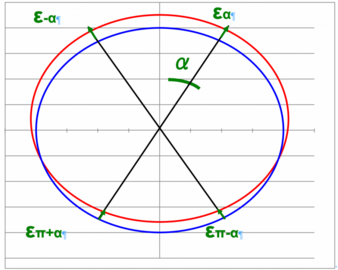
Abbildung 2: Verschiebung der Debye-Scherrer-Ringe unter Belastung der Probe. © Müller
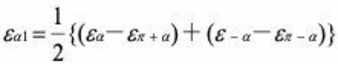
 
cos-alpha-Copyright-Mueller.jpg

Die Verschiebung 1 des Ringes unter einem bestimmten Winkel ist definiert als: © Müller
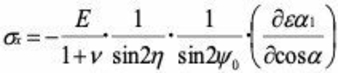
 
cos-alpha-Copyright-Mueller.jpg

Die Verschiebung ist proportional zu cos ?: © Müller
 
cos-alpha-Copyright-Mueller.jpg

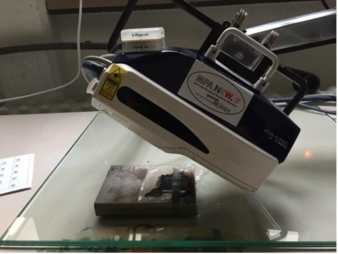
Abbildung 3: Das Röntgendiffraktometer µ-X360s (pulstec) mit der Blattfederprobe. © Müller
 
cos-alpha-Copyright-Mueller.jpg

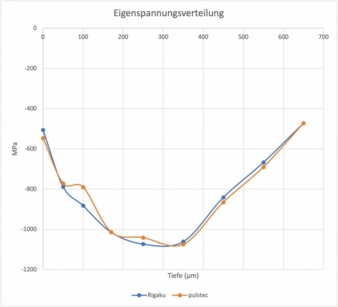
Abbildung 4: Eigenspannungsverteilungen in Abhängigkeit von der Tiefe. © Müller

 
Zurück zum Artikel

Weitere Artikel zu:

  • Federn
  • Federnfertigung
  • Steinbeis-Transferzentrum für Federntechnologie, Bauteileverhalten und Prozess
  • VDFI
Jörg Dambock
Chefredakteur

Jörg Dambock

Steinbeis-Transferzentrum für Federntechnologie, Bauteile und Prozess

  Zum Unternehmen
  • Meistgelesen
  • Aktuelles

23.09.26

Drahtherstellung und -verarbeitung / Gitter

Schöne Maschen aus Metalldraht

Von  Jörg Dambock

24.09.26

Weg von Einzelmaschinen: ganzheitliche Prozesskonzepte sind gefragt

Was Drahthersteller heute erwarten

von Carlos Bittner

23.09.26

Simulation in der Werkzeugentwicklung minimiert das Risiko

CAE für das Drahtwalzen von komplexen Querschnitten

Von  Jörg Dambock

03.09.26

Spitzenverband für das Bauen mit Stahl in Deutschland

Henner Diederichs übernimmt Vorsitz von Bauforumstahl

Von  Jörg Dambock

23.09.26

Effizienz und Verantwortung im Drahtzug: Was sind künftig relevante Entscheidungskriterien?

Ziehmittel als Schlüssel für stabile und effiziente Prozesse

Von  Jörg Dambock

29.09.26

Drahtverarbeitung / Schraubenherstellung

Sondermaschine zur Fertigung von Holzbauschrauben

Von  Jörg Dambock

28.09.26

Die meistgelesenen Fachbeiträge

Top 5 der Woche – 39/2026

Von  Daniel Keienburg

28.09.26

Drahtverarbeitung / Federnfertigung / KI Einsatz

Das starke Duo gegen den Fachkräftemangel

Von  Jörg Dambock

25.09.26

Innovative Glühtechnologien für Walz- und Ziehdraht

Effizienz, Qualität und Nachhaltigkeit im Fokus

von Peter Seemann und Sascha Eppensteiner

24.09.26

Weg von Einzelmaschinen: ganzheitliche Prozesskonzepte sind gefragt

Was Drahthersteller heute erwarten

von Carlos Bittner

  • Meisenbach Verlag
  • Impressum
  • Datenschutz
  • Mediadaten
  • LinkedIn
  • RSS Feed
  • FAQ
Meisenbach Logo