23.09.26 – Simulation in der Werkzeugentwicklung minimiert das Risiko
CAE für das Drahtwalzen von komplexen Querschnitten
Drahtwalzen ist ein Kaltumformverfahren, bei dem in der Regel runder Walzdraht bei Raumtemperatur schrittweise zu einem vorgegebenen, oft komplexen Endprofil umgeformt wird – auch als Rollformen von Drähten bezeichnet.
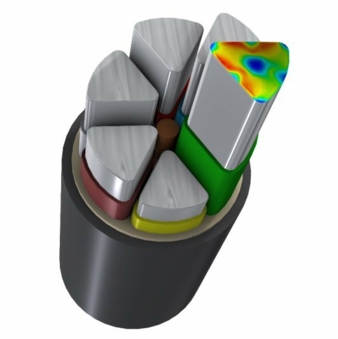
Mehradriges Kabel mit FEA-simuliertem Profildraht (Farbkontur zeigt Simulationsergebnis). © Data M
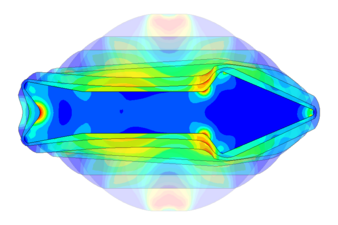
Stationsweise Formveränderung des Profils, visualisiert durch FEA-Simulation. © Data M
Ein komplexes Profil – etwa für Automobil-Dichtungen, Zierleisten, Federstahlprofile oder technische Spezialprofile lässt sich nicht in einem einzigen Umformschritt aus dem Runddraht erzeugen, ohne Risse, Materialüberlastung oder Formfehler zu riskieren. Die Umformarbeit wird daher auf mehrere Stationen verteilt: Das reduziert die Kräfte und Spannungen pro Schritt und ermöglicht deutlich feinere, kompliziertere Zielgeometrien.
Warum ist eine Optimierung der Rollenwerkzeuge so wichtig?
Was das Verfahren so attraktiv macht, macht es zugleich anspruchsvoll. Wird ein nicht erprobter Rollenwerkzeugsatz zu früh freigegeben, drohen bei der Inbetriebnahme Fehler – mit der Folge notwendiger Nachbearbeitung von Rollen, verlängerter Einrichtzeiten und zusätzlicher Testläufe. Bei komplexen Profildrähten können die Wechselwirkungen zwischen den Stationen allein aus Erfahrung oder Faustregeln nur schwer vorhergesagt werden.
Eine simulationsgestützte Optimierung der Umformwerkzeuge erlaubt es, die richtige Stationsfolge und die entsprechenden Rollenkonturen schon am Computer zu verifizieren - bevor teure Werkzeuge gefertigt werden. Denn jede Umformstation beeinflusst nicht nur die Geometrie des gewünschten Profilquerschnitts, sondern auch den Materialzustand für die jeweils nachfolgende Station. Fehler in einer frühen Station setzen sich damit oft bis zum Endprofil fort. Das Ziel ist es, nicht nur die benötigten Rollformwerkzeuge zu konstruieren, sondern ein robustes, stationsweises Umformkonzept zu entwickeln und zu validieren – noch vor der Werkzeugfertigung.
Dieser Artikel beschreibt eine durchgängige CAE-Prozesskette (Computer Aided Engineering): von der Definition der herzustellenden Profilquerschnitte, über die Entwicklung der Rollenwerkzeuge bis hin zur virtuellen Umformung - mit dem Ziel, Konstruktionsfehler frühzeitig zu erkennen und eine problemlose Inbetriebnahme zu gewährleisten. Der Einsatz numerischer Methoden – insbesondere der nichtlinearen, elasto-plastischen Finite-Elemente-Analyse (FEA) – verbessert sowohl die Geschwindigkeit als auch die Qualität der Werkzeugkonstruktion und vertieft das Verständnis des Drahtwalzprozesses.
Der beschriebene Copra-Ansatz setzt genau hier an: Er kombiniert die Werkzeugkonstruktion mit einer simulationsgestützten Überprüfung.
Zwei Programme arbeiten dabei zusammen: „Copra RF Wire Rolling“ dient als CAD-Software zum Erstellen und Verfeinern des Stichplans, “Copra FEA RF Wire Rolling 2D“ (nachfolgend „Copra FEA“) verifiziert anschließend per Simulation, ob die Werkzeuggeometrie den Anforderungen entspricht. Station für Station wird dabei analysiert, wie sich Querschnittsgeometrie und Material verändern.
In der Praxis folgt die Optimierung der Werkzeugfolge einem iterativen Ablauf:
1. Definition des Zielquerschnitts – Festlegung des gewünschten Endquerschnitts sowie etwaiger Zwischenziele.
2. Erstellung eines Walzplans – Entwicklung einer Stationskette mit definierter Reihenfolge der Umformschritte und Geometrie der Rollen.
3. Simulation der Stationskette – Durchführung einer FEA-Simulation, um die Ergebnisse jeder Rollformstation zu analysieren und zu bewerten.
4. Anpassung der Konstruktion – Überarbeitung der Werkzeuggeometrie basierend auf den Simulationsergebnissen (z. B. Kräfteverteilung, Materialfluss, Formänderungen oder Geometrieabweichungen).
5. Wiederholung des Prozesses – Die Schleife wird so lange durchlaufen, bis die Konstruktion robust genug für die Werkzeugfreigabe ist.
Solche Optimierungsschleifen sind sinnvoll, weil sich in einer Rollformanlage die einzelnen Gerüste gegenseitig beeinflussen. Jedes Umformgerüst verändert nicht nur die Drahtgeometrie, sondern auch den Materialzustand – Verfestigung und innere Spannungen eingeschlossen – und damit die Anfangsbedingungen für die nächste Station. Schwachstellen zeigen sich in der Folge häufig erst später bei der Inbetriebnahme in einer bestimmten Station, obwohl ihre Ursache in einer vorangegangenen Station liegt. Die Simulation macht diesen Zusammenhang bereits während der Konstruktionsphase sichtbar - und erspart so kostspielige Trial-and-Error-Korrekturen an der Anlage: weniger Werkzeugänderungen, schnellerer Produktionsstart.
Schnelle und simulationsgerechte Entwicklung der Werkzeuggeometrie
„Copra RF Wire Rolling“ automatisiert den Konstruktions- und Engineering-Workflow in hohem Maße und unterstützt die durchgehende Prozesskette von der Konstruktion bis zur virtuellen Verifikation. Die Software beschränkt sich dabei nicht nur auf das reine Entwerfen der Geometrie, sondern ermöglicht eine zügige Entwicklung und Änderung ganzer Umformkonzepte, so dass sich mehrere Konstruktionsvarianten schnell testen und vergleichen lassen.
Eine zentrale Funktion der Software ist dabei das rasche Erstellen von Umformstationen. Der Konstrukteur kann einzelne Walzstufen manuell zeichnen und Flächenanteile prozentual festlegen oder die Software die Geometrie der Umformstationen automatisch berechnen lassen, sobald Ausgangs- und Endquerschnitt definiert sind. Das beschleunigt Optimierungsschleifen erheblich – je einfacher sich die Stichpläne und damit die zugrundeliegende Strategie anpassen lassen, desto effizienter lassen sich Simulationsergebnisse für echte Verbesserungen nutzen, statt nur marginale Anpassungen vorzunehmen.
Am effektivsten ist die Konstruktion, wenn sie von Anfang an auf die spätere Verifikation erstellt wird. „Copra FEA“ überprüft die Konstruktion anhand der Rollenkonturen und des Ausgangsquerschnitts; ein „Copra“ Projekt, das diese Eingaben von vornherein sauber definiert, bildet daher eine solide Grundlage für die Simulation. Diese Durchgängigkeit von Konstruktion zu Simulation reduziert den Aufwand für die Datenübertragung auf ein Minimum und macht mehrere Verifikationszyklen erst praktikabel.
Weniger Nacharbeit, kürzere Inbetriebnahme, robustere Werkzeuge.
„Copra FEA“ umfasst eine Reihe gezielt auf Optimierungsaufgaben abgestimmter Funktionen:
– Automatische Vorbereitung des FE-Modells aus den bestehenden „Copra RF“-Konstruktionen
– Berechnung der Umformkräfte und intelligente Verteilung der Umformaufgaben auf die Stationen
– Analyse- und Interpretationswerkzeuge, die auch ohne FEA-Spezialwissen nutzbar sind
– Dynamische Animation des Umformprozesses
– Analyse des Materialflusses in Quer- und Längsrichtung
– Visualisierung von Profilfehlern bei fehlerhafter Konstruktion
Technisch liefert “Copra FEA“ direkt verwertbare Ergebnisse (Kräfte auf die Rollen, Materialfluss, Geometriefehler), die als Grundlage für den Walzenstichplan dienen. Organisatorisch verringern die integrierte Automatisierung und die Analyseassistenten die Abhängigkeit von spezialisiertem FEA-Personal. Das macht mehrere Optimierungszyklen innerhalb eines normalen Konstruktionszeitplans realistisch.
Die Verifikation durch „Copra FEA“ erfolgt stationsbezogen: Aus Rollenkonturen und Ausgangsquerschnitten berechnet die Software das Materialverhalten und prüft Form- und Materialveränderung in jeder Station. Das ermöglicht, Ursachen von Abweichungen – wie etwa lokale Überbeanspruchung, schlechter Materialfluss oder ein Ungleichgewicht der Umformaufgaben – exakt auf die betroffene Station zurückführen, gezielt anzupassen und erneut zu verifizieren.
Das Ergebnis: Optimierung wird zu einem kontrollierten Engineering-Kreislauf statt zu breit angelegtem Trial-and-Error. Die schrittweise Abstimmung vermeidet Konstruktionsfehler vor Produktionsbeginn, verkürzt Entwicklungsdauer und Einrichtzeiten, reduziert Nacharbeit durch virtuelle Tests und erhöht die Standzeit der Rollen durch bessere Arbeitsverteilung und geringere Umformkräfte – kurz: geringere Kosten wegen weniger Nacharbeit, schnellerer Inbetriebnahme und robusteren Werkzeuge.
Effiziente 2D Simulation — schneller zum sicheren Ergebnis
„Copra FEA“ setzt gezielt auf 2D-Simulationen, um die Effizienz von Finite-Elemente-Analysen zu maximieren. Durch eine intelligente Definition der Simulationsbedingungen liefert dieser Ansatz Ergebnisse, die einer 3D-Simulation nahe kommen – bei deutlich kürzeren Berechnungszeiten. Eine vollständige FEA-Simulation ist je nach Geometrie und Vernetzung in nur 10 min bis 60 min abgeschlossen – im Vergleich zu Stunden oder sogar Tagen bei 3D-Simulationen. Dieser Zeitvorteil ist entscheidend für die Designoptimierung, denn sie lebt von Iterationen: Schnellere Simulationen ermöglichen mehr Zyklen, erlauben es Teams, Alternativen zu erkunden und führen zu robusteren Konstruktionen, statt sich aus Zeitdruck frühzeitig festzulegen. Für Entscheider heißt das: mehr Iterationen, geringeres Risiko, schnellere Entscheidungen.
Ein weiterer Vorteil unseres 2D-Ansatzes ist die voll automatisierte Modellvorbereitung: Walzwerkzeug und Ausgangsdraht werden automatisch aus „Copra RF Wire Rolling“ importiert, die Vernetzung des Drahtquerschnitts sowie das gesamte FE-Modell werden automatisch erzeugt. Dank dieser Automatisierung muss der Anwender kein FEA-Spezialist sein - ein einfacher Start der Simulation genügt. Im Optimierungskreislauf ist das kein bloßer Komfort, sondern die Voraussetzung dafür, dass Verifikationen routinemäßig durchgeführt werden können. Wäre für jede Simulation eine aufwendige manuelle Vorbereitung nötig, würden Teams weniger Iterationen durchführen und die Designoptimierung wäre entsprechend eingeschränkt.
Von der Simulation zur Konstruktionsentscheidung
Es gibt keine feste „beste" Stichplanstrategie – aber die Simulationsergebnisse liefern klare Anhaltspunkte, die die Optimierung leiten. In der Praxis lassen sich vier zentrale Fragen direkt mit den Simulationsergebnissen beantworten:
Sind die Umformaufgaben ausgeglichen? „Copra FEA“ berechnet die Umformkräfte und zeigt auf, wie sich die Umformaufgaben auf die einzelnen Stationen verteilen. So lassen sich überlastete Stationen erkennen – eine häufige Ursache für Instabilität und Fehler.
Verläuft der Materialfluss sauber? Die Analyse des Materialflusses zeigt, ob eine Stationsgeometrie Material in Bereiche drängt, die stromabwärts zu Verzerrungen oder Instabilitäten führen.
Zeichnen sich Fehler frühzeitig ab? „Copra FEA“ macht Fehlertendenzen am Profil bereits in der Simulation sichtbar. Das Konstruktionsteam kann die verursachende Station gezielt lokalisieren und die Walzenkonturen anpassen – anstatt den Fehler erst bei der Inbetriebnahme zu entdecken.
Was bringt das in der Praxis? Die schrittweise Optimierung vermeidet grundlegende Konstruktionsfehler bereits vor Produktionsbeginn, verkürzt die Einrichtzeiten und reduziert Nacharbeit durch virtuelle Tests – insgesamt steigt so die Effizienz. Das Ergebnis: weniger Zeit für die Fehlersuche an der Anlage und weniger Material, das für reine Testzwecke verschwendet wird.
Zusammenfassung
Designoptimierung beim Drahtwalzen ist im Kern eine Risikomanagementstrategie: Sie verlagert die Fehlererkennung von der Werkstatt in die Konstruktionsphase, wo Änderungen günstiger und schneller sind. „Copra“ bietet dafür eine integrierte Prozesskette: „Copra RF Wire Rolling“ ermöglicht die schnelle, iterative Entwicklung von Umformstationen, während „Copra FEA RF Wire Rolling 2D“ die stationsweise Verifikation per Simulation übernimmt – mit Ergebnissen zu Umformkräften, Materialfluss und Fehlertendenzen, ganz ohne FEA-Spezialwissen. Daraus ergeben sich konkrete Vorteile: weniger Konstruktionsfehler, kürzere Einrichtzeiten, weniger Nacharbeitsaufwand und höhere Standzeit der Rollen. Erst die automatisierte Modellvorbereitung in Kombination mit schnellen 2D-Simulationen (10–60 Minuten) macht häufige Optimierungszyklen im Arbeitsalltag praktikabel.
Produktseite für das Drahtwalzen:
https://www.datam.de/de/produkte/software-division/walzprofilieren/m10-copra-rf-massiv-umformung
Der Autor des Beitrags ist Albert Sedlmaier.
Data M Sheet Metal Solutions GmbH
Am Marschallfeld 17
83626 Valley
Tel.: +49 8024 640-0
datam@datam.de