05.10.26 – Open-Die Forging Group
Über die Schmiedepresse hinaus: Warum die gesamte Prozesskette zählt
Bei hochbeanspruchten Schmiedeteilen ist das Schmieden nur ein Teil des Fertigungsprozesses. Stahlerzeugung, Wärmebehandlung, Zerspanung und Prüfung beeinflussen gleichermaßen die Eigenschaften und die Maßgenauigkeit des fertigen Bauteils.
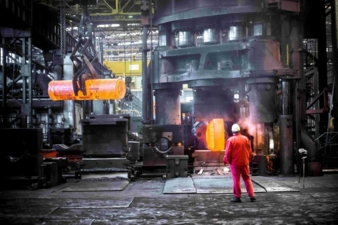
Schmiedewerke Gröditz: Die Stahlerzeugung bildet die metallurgische Grundlage, während das Umschmelzen bei Bedarf eine zusätzliche Veredelung ermöglicht. © GMH Gruppe
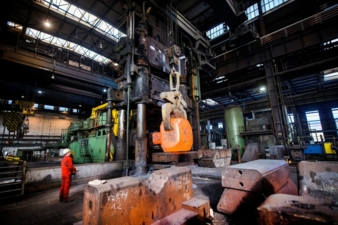
Für dieses Projekt wurde der Stahl bei den Schmiedewerken Gröditz erschmolzen, wo die Welle auch geschmiedet und wärmebehandelt wurde, um die erforderliche Festigkeit und Zähigkeit zu erreichen. © GMH Gruppe
Dies ist besonders wichtig bei großen und komplexen Schmiedeteilen, bei denen mehrere Produktionsschritte aufeinander abgestimmt werden müssen. Entsprechend kommt es darauf an, die erforderlichen Kompetenzen entlang der gesamten Prozesskette zusammenzuführen. In der Open-Die Forging Group bündelt die GMH Gruppe dafür das Know-how von Schmiedewerke Gröditz, Kind & Co. und Buderus Edelstahl.
Mehr als nur Pressenkapazität
Die Herstellung eines großen Schmiedeteils beginnt lange bevor das Material die Presse erreicht. Die Stahlerzeugung bildet die metallurgische Grundlage, während das Umschmelzen bei Bedarf eine zusätzliche Veredelung ermöglicht. Das Schmieden gibt dem Bauteil seine Form und beeinflusst zugleich das Werkstoffgefüge. Die Wärmebehandlung sorgt für die geforderten mechanischen Eigenschaften, gefolgt von der Zerspanung und Prüfung sowie der abschließenden Qualitätssicherung. Innerhalb der Open-Die Forging Group können Pressen von 10 MN bis 60 MN wellenförmige Schmiedeteile mit Durchmessern von bis zu 2000 mm und Längen von bis zu 14.500 mm herstellen. Einzelne Bauteile können bis zu 42 t wiegen, während nahtlos gewalzte Ringe Außendurchmesser von bis zu 4000 mm erreichen können. Bei dieser Größenordnung ist die Pressenkapazität nur der Ausgangspunkt. Die Prozesse vor und nach dem Schmieden sind für die Erfüllung der geforderten Spezifikationen ebenso wichtig.
Generatorwellen: Zusammenarbeit in der Praxis
Ein aktuelles Generatorwellenprojekt zeigt, wie dies funktioniert. Die hochbelasteten Kraftwerkskomponenten können monatelang ununterbrochen mit Drehzahlen von über 3000 U/min laufen, was hohe Anforderungen an die mechanischen und elektrischen Eigenschaften, die innere metallurgische Qualität sowie die Bearbeitungspräzision stellt. Für dieses Projekt wurde der Stahl bei den Schmiedewerken Gröditz erschmolzen, wo die Welle auch geschmiedet und wärmebehandelt wurde, um die erforderliche Festigkeit und Zähigkeit zu erreichen. Nach der Vorbearbeitung und der Ultraschallprüfung wurde sie zur Endbearbeitung an Buderus Edelstahl übergeben. Bei Buderus umfassten die Arbeiten das Einbringen der Axialbohrung und die Bearbeitung der Welle auf die vom Kunden vorgegebenen Maße. Besonders anspruchsvoll waren die Rundlaufgenauigkeit und die engen Bearbeitungstoleranzen. Auch die Maße und die Oberflächenqualität der axialen Bohrung waren von entscheidender Bedeutung, da nach der Auslieferung keine weitere Bearbeitung der Bohrung mehr vorgesehen war.
Die Zusammenarbeit zwischen den beiden Standorten ermöglicht es, Anlagen und Fachwissen dort einzusetzen, wo sie am besten geeignet sind, und schafft mehr Flexibilität bei der Kapazitätssteuerung. Die GMH Gruppe investiert derzeit in den weiteren Ausbau dieser standortübergreifenden Zusammenarbeit. Sobald die laufenden Maßnahmen abgeschlossen sind, können komplexe Bauteile ihre Fertigung in Gröditz beginnen, die nachfolgenden Fertigungsschritte in Wetzlar durchlaufen und von dort aus an den Kunden ausgeliefert werden. Die Generatorwelle zeigt, warum ein hochwertiges Schmiedeteil nur ein Teil der Aufgabe ist. Metallurgie, Schmieden, Wärmebehandlung, Prüfung und Präzisionsbearbeitung tragen alle zur Qualität des fertigen Bauteils bei. Das Leistungsspektrum der drei Unternehmen reicht von der Stahlproduktion im Lichtbogenofen und dem Elektro-Schlacke-Umschmelzen (ESU) bis hin zum Freiformschmieden, Ringwalzen, der Wärmebehandlung, der Zerspanung und der Materialprüfung.
Die technische Seite der Versorgungssicherheit
Bei großen kundenspezifischen Schmiedeteilen hängt die Versorgungssicherheit von mehr als nur der verfügbaren Kapazität ab. Ein komplexes Bauteil kurzfristig über eine alternative Fertigungsroute zu produzieren kann schwierig sein, wenn das erforderliche Fachwissen oder die nachgelagerten Prozesse nicht verfügbar sind. Die richtigen Anlagen müssen mit metallurgischem Wissen sowie Kompetenzen in den Bereichen Wärmebehandlung, Zerspanung und Prüfung einhergehen. Die Versorgungssicherheit hat daher auch eine technische Dimension: Zusätzliche Kapazitäten sind von begrenztem Wert, wenn ein kritischer Produktionsschritt fehlt.
Werkzeugstahl: neue Anforderungen an Material und Wärmebehandlung
Große Druckgusswerkzeuge stellen besondere Anforderungen an Material und Wärmebehandlung. Da Strukturbauteile und Giga-Casting-Komponenten immer größer und komplexer werden, müssen die Werkzeuge hohen mechanischen und thermischen Belastungen standhalten. Große Abmessungen und Querschnittsunterschiede erschweren zudem gleichmäßige Eigenschaften über den gesamten Werkzeugquerschnitt hinweg.
Bei der Wärmebehandlung muss eine gleichmäßige Härteverteilung erreicht werden, während gleichzeitig Zähigkeit und Maßhaltigkeit erhalten bleiben müssen. Bei großen Formen muss zudem das Risiko der Bainitbildung beherrscht werden. Kind & Co. hat MT1 gezielt für diese Anforderungen entwickelt. Der Werkzeugstahl vereint hohe Zähigkeit und Homogenität mit einer Härtbarkeit, die darauf ausgelegt ist, eine gleichmäßige Härte auch bei großen Formabmessungen zu erzielen. Seine Legierungszusammensetzung verringert zudem das Risiko der Bainitbildung während der Wärmebehandlung und unterstützt damit eine stabile Mikrostruktur und gute Maßhaltigkeit. Kind & Co. hat zudem einen neuen Vakuumhärteofen mit einer Kapazität von acht Tonnen für große Werkzeuge und Formen in Betrieb genommen. Die zusätzliche Kapazität ist insbesondere für Strukturbauteile und Giga-Casting-Anwendungen von Bedeutung, bei denen die Größe und Geometrie der Werkzeuge die Wärmebehandlung anspruchsvoller machen.
Die gesamte Fertigungsroute im Blick
Moderne Anlagen und ausreichende Kapazitäten sind für die Schmiedeindustrie nach wie vor unverzichtbar. Bei komplexen Bauteilen können einzelne Fertigungsschritte jedoch nicht isoliert betrachtet werden. Die Generatorwelle und MT1 zeigen dies auf unterschiedliche Weise. Im einen Fall tragen mehrere Fertigungsstufen und Standorte dazu bei, die geforderten Spezifikationen zu erfüllen. Im anderen Fall wird das Material mit Blick auf Abmessungen, Wärmebehandlung und Betriebsbedingungen des fertigen Werkzeugs entwickelt.