22.09.26 – Kammerer Gewindetechnik
Herausforderung Duplexstahl
Das Gewinderollen gilt als das wirtschaftlichste und oft auch technisch sinnvollere Verfahren zur Herstellung von Trapezgewindespindeln, vorausgesetzt, der Werkstoff spielt mit.
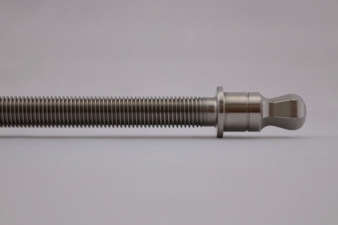
Bundspindeln zählen zu den konstruktiv unauffälligen Komponenten eines Linearantriebs, dennoch entscheiden sie maßgeblich über dessen Tragfähigkeit, Laufverhalten und Lebensdauer. © Kammerer Gewindetechnik
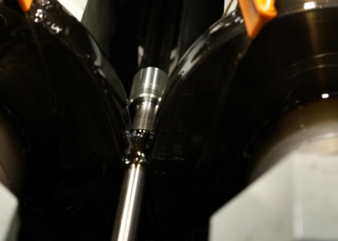
Für die Wahl des Fertigungsverfahrens ist entscheidend, wie das Gewindeprofil entsteht. Das Kaltrollverfahren erzeugt das Gewinde nicht durch Materialabtrag, sondern durch gezielte plastische Umformung. © Kammerer Gewindetechnik
Gerollte Trapez-Bundspindeln sind in der Fertigung eine Herausforderung. Der nicht rostende Duplexstahl 1.4462 galt wegen seiner schwierigen Umformbarkeit lange als Grenzfall für den Rollprozess. Am Beispiel einer Bundspindel Tr 16 x 2 wird gezeigt, wie sich das Kaltumformen durch gezielte Prozessanpassung auch für diesen anspruchsvollen Werkstoff erschließen lässt.
Unscheinbares Bauteil mit funktionskritischer Rolle
Bundspindeln zählen zu den konstruktiv unauffälligen Komponenten eines Linearantriebs, dennoch entscheiden sie maßgeblich über dessen Tragfähigkeit, Laufverhalten und Lebensdauer.
Das im vorliegenden Fall geforderte Trapezgewinde Tr 16 x2 ist eine klassische Gewindegröße für Anwendungen mit moderaten Lasten und definierter Zustellung. Typische Einsatzfelder solcher Spindeln reichen von der Hebe- und Verstell-Technik über Automationslösungen bis hin zu Anwendungen in der Lebensmittel-, Medizin- und Prozesstechnik.
Rollen statt Spanen
Für die Wahl des Fertigungsverfahrens ist entscheidend, wie das Gewindeprofil entsteht. Das Kaltrollverfahren erzeugt das Gewinde nicht durch Materialabtrag, sondern durch gezielte plastische Umformung. Daraus ergeben sich Eigenschaften, die spanende Verfahren wie Gewindeschleifen oder Gewindewirbeln prinzipbedingt nicht erreichen können.
Faserverlauf
Der Materialfaserverlauf bleibt erhalten und folgt der Gewindekontur, was die Dauerfestigkeit deutlich erhöht.
Oberflächenverdichtung
Die verdichteten Flanken sind glatter und verschleißbeständiger
Materialeinsatz
Da kein Span entsteht, wird das Rohmaterial effizienter genutzt.
Reproduzierbarkeit
Eingestellte Rollparameter liefern gleichbleibende Qualität über große Stückzahlen
Die Herausforderung: Duplexstahl
Vorgegeben war der Werkstoff 1.4462, ein nichtrostender Duplexstahl (X2CrNiMoN22-5-3), da die Spindel in korrosiver Umgebung eingesetzt wird. Er bietet neben der Korrosionsbeständigkeit hohe Festigkeit und Resistenz gegen Spannungsrisskorrosion. Genau diese Eigenschaftskombination macht den Werkstoff jedoch für die Kaltumformung zum Problemfall. Das zweiphasige Gefüge aus Austenit und Ferrit verleiht dem Duplexstahl eine Streckgrenze, die etwa doppelt so hoch liegt wie bei austenitischen Standard-Edelstählen. Entsprechend höher sind die Kräfte, die für eine plastische Umformung aufgebracht werden müssen. Beim Rollen zeigte sich das konkret: Die Walzkraft konventioneller Rollmaschinen reicht nicht aus, um das Material kontrolliert in die Gewindekontur zu überführen. Das Fließverhalten des Duplexstahls widersetzt sich dem Standardrollprozess, das Material weicht dem Werkzeug aus, statt die Profilform vollständig auszufüllen.
Die Lösung: Prozessanpassung statt Verfahrenswechsel
Statt auf spanende Fertigung zu wechseln und die Vorteile des Rollverfahrens aufzugeben, haben die Spezialisten von Kammerer Gewindetechnik den Rollprozess weiterentwickelt: Ein Sonderrollensatz mit spezieller Beschichtung beeinflusst das Fließverfahren des Duplexstahls gezielt und ermöglicht die Umformung reproduzierbar. Ergänzend wurden die Schnittparameter für das Drehen und Fräsen der Bundkontur individuell auf 1.4462 abgestimmt. Das Ergebnis ist eine gerollte Bundspindel Tr. 16 x 2, welche die Toleranzen und Oberflächengüten eines Rollprodukts erreicht.