03.11.26 – Federnfertigung / Wärmebehandlung
Spannungsarmglühen neu gedacht
Für viele Federnhersteller heißt Spannungsarmglühen noch immer, Körbe in einen Chargenofen zu beladen. Unterschiedliche Geometrien können gemeinsam behandelt werden, der Rüstaufwand bleibt gering, und lange Haltezeiten bieten Prozessspielraum. Bei hoher Variantenvielfalt und kleinen Losgrößen schien diese Flexibilität den Aufwand lange wert.
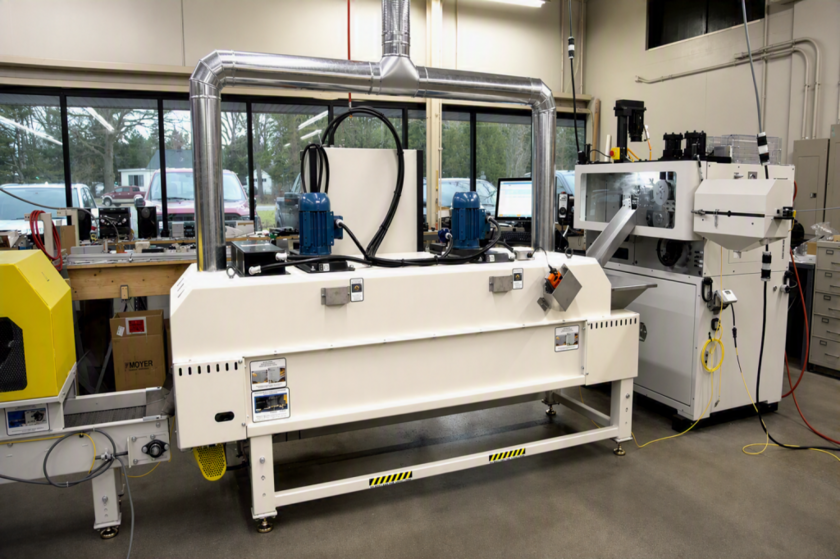
Der Pyromaitre „P206E“, ein Förderofen mit hoher Konvektion, wurde nach dem Wickelvorgang in einem Federwerk installiert. Mit einer Grundfläche von 9 ft × 3 ft bietet er die Leistung eines Großsystems. © Pyromaitre
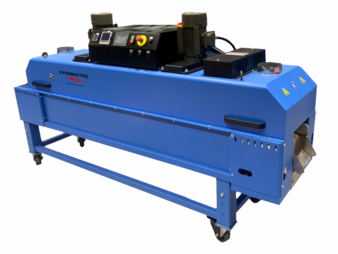
Pyromaitre „P106E-Lite“ Hochkonvektions-Förderofen. Kompakte Bauweise und hoher Durchsatz ermöglichen kontinuierliches Spannungsarmglühen auch bei begrenztem Platzangebot. © Pyromaitre
Der Pyromaitre „P206E“, ein Förderofen mit hoher Konvektion, wurde nach dem Wickelvorgang in einem Federwerk installiert. Mit einer Grundfläche von 9 ft × 3 ft bietet er die Leistung eines Großsystems. © Pyromaitre
Alex Grenier-Desbiens. © Pyromaitre
Victor Bernatchez-Bourque. © Pyromaitre