03.11.26 – Federnfertigung / Wärmebehandlung
Spannungsarmglühen neu gedacht
Für viele Federnhersteller heißt Spannungsarmglühen noch immer, Körbe in einen Chargenofen zu beladen. Unterschiedliche Geometrien können gemeinsam behandelt werden, der Rüstaufwand bleibt gering, und lange Haltezeiten bieten Prozessspielraum. Bei hoher Variantenvielfalt und kleinen Losgrößen schien diese Flexibilität den Aufwand lange wert.
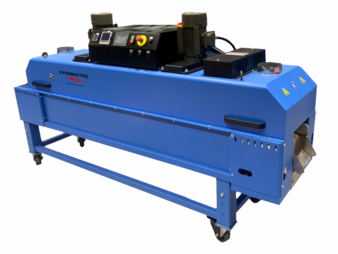
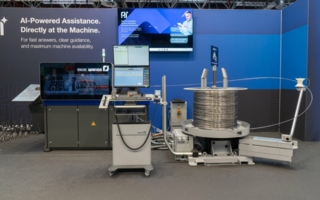
Pyromaitre „P106E-Lite“ Hochkonvektions-Förderofen. Kompakte Bauweise und hoher Durchsatz ermöglichen kontinuierliches Spannungsarmglühen auch bei begrenztem Platzangebot. © Pyromaitre
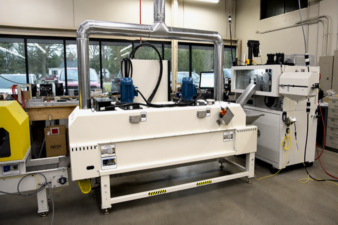
Der Pyromaitre „P206E“, ein Förderofen mit hoher Konvektion, wurde nach dem Wickelvorgang in einem Federwerk installiert. Mit einer Grundfläche von 9 ft × 3 ft bietet er die Leistung eines Großsystems. © Pyromaitre
Dieser Aufwand beginnt häufig schon beim Korb. Körbe benötigen Lagerfläche und müssen manuell oder mit Transportwagen zwischen Wickelmaschine, Ofen und Kühlbereich bewegt werden. Zudem werden sie bei jedem Zyklus mit den Bauteilen aufgeheizt und wieder abgekühlt, was zusätzlichen Energieverbrauch verursacht.
Teile sammeln sich zwischen Arbeitsschritten an, Umlaufbestände wachsen, und Produkte warten statt kontinuierlich durch die Fertigung zu fließen. Für viele Lohnfertiger liegt die Herausforderung nicht im Spannungsarmglühen selbst, sondern in Wartezeiten und zusätzlichen Handhabungsschritten. Entscheidend ist heute weniger, ob ein Ofen bei voller Auslastung effizient arbeitet, sondern ob ein Auftrag sofort bearbeitet werden kann.
Auch klassische Durchlauföfen waren nicht immer optimal. Sie wurden für hohe Produktionsvolumina ausgelegt, waren meist größer als Chargenanlagen, erforderten mehr Aufwand bei Produktwechseln und ließen sich bei kleinen, häufig wechselnden Losgrößen wirtschaftlich schwer rechtfertigen.
Verändert hat sich vor allem die Leistungsfähigkeit moderner Hochkonvektionsöfen. Einige Systeme verarbeiten Federn so schnell, dass sie direkt hinter der Wickelmaschine betrieben werden können. Dadurch wird kontinuierliches Spannugsarmglühen auch für Anwendungen praktikabel, die bisher auf Chargenprozesse angewiesen waren. Körbe entfallen, und Platzbedarf, Materialhandling und Umlaufbestände sinken, ohne die Flexibilität einer Job-Shop-Fertigung einzuschränken.
Die kürzeren Prozesszeiten entstehen nicht einfach durch höhere Temperaturen. Entscheidend ist die Geschwindigkeit und Gleichmäßigkeit des Wärmeübergangs. Hochgeschwindigkeits-Luftströmungen, optimierte Luftführung, präzise Temperaturregelung und exakte Steuerung der Bandgeschwindigkeit bringen die thermische Energie schneller und gleichmäßiger in das Bauteil.
Traditionelle Zeit-Temperatur-Vorgaben entstanden unter den Randbedingungen klassischer Chargenöfen. Lange Haltezeiten stellten sicher, dass jedes Teil in einem dicht beladenen Korb die Solltemperatur erreichte. Ein kontinuierlicher Ofen reduziert diese Unsicherheit durch gleichmäßigere Exposition. Hochkonvektionssysteme verbessern zusätzlich die Homogenität des Wärmeübergangs und verringern den Bedarf an weiteren Haltezeiten.[1]
Diese Verkürzung lässt sich berechnen. Die Larson-Miller-Beziehung verknüpft Zeit und Temperatur zu einer äquivalenten thermischen Wirkung. Ein kürzerer Prozess kann durch moderat höhere Temperatur ausgeglichen werden, um dasselbe metallurgische Ergebnis zu erzielen, sofern die Validierung anhand direkter Bauteiltemperaturen und nicht nur über die Ofenlufttemperatur erfolgt.[1,2]
Nach einer Erweiterung seiner Wickelkapazitäten prüfte ein Hersteller landwirtschaftlicher Federn alternative Wärmebehandlungskonzepte. Mit einem Hochkonvektionssystem von Pyromaitre wurde das gewünschte Spannungsarmglühergebnis in rund 2,75 min erreicht, gegenüber ungefähr einer Stunde bei einem konventionellen Chargenprozess mit branchenüblichen Sicherheitsreserven.
Weniger Aufwand, mehr Wertschöpfung
Die Vorteile eines verbesserten Wärmeübergangs gehen über kürzere Zykluszeiten hinaus. Eine gleichmäßigere Erwärmung erhöht die Prozessstabilität, reduziert Bauteilschwankungen und unterstützt engere Maßtoleranzen. Dies ist besonders bei hochpräzisen Federn wichtig, bei denen Maßhaltigkeit und Schnittwinkel der Federenden streng kontrolliert werden müssen.
Die Entwicklung des Hochkonvektions-Spannungsarmglühens entstand ursprünglich weniger aus dem Wunsch nach höherer Produktivität als aus dem Bedarf nach größerer Prozesskonstanz. Forschungsarbeiten an hochpräzisen CrSi-Torsionsfedern Ende der 1980er Jahre legten den Grundstein für die Hochgeschwindigkeits-Inline-Technologie, die Pyromaitre bis heute weiterentwickelt und einsetzt.[1]
Auch experimentelle Untersuchungen bestätigten diese Gleichwertigkeit. In einem dokumentierten Vergleich von Ventilfedern für die Automobilindustrie erzielten ein Spannungsarmglühzyklus von Pyromaitre und ein konventioneller Prozess vergleichbare Zugfestigkeits- und Härtewerte. Dauerfestigkeitsprüfungen zeigten ebenfalls vergleichbare Leistungsfähigkeit beider Verfahren.[3]
Moderne Hochkonvektionsöfen sind meist kompakter und besitzen weniger thermische Masse als herkömmliche Durchlaufanlagen. Dadurch können sie schneller zwischen Produktionsaufträgen umgestellt werden. Während eines Produktwechsels kann der Ofen geleert und auf den neuen Sollwert stabilisiert werden, während die Wickelmaschine für den nächsten Auftrag vorbereitet wird.
Prozessstabilität und Flexibilität
In der Praxis kann kurz nach dem Einrichten ein erstes Muster spannungsarm geglüht werden. Die Prozessvalidierung erfolgt damit früh im Produktionsanlauf und nicht erst nach langer Wartezeit zur thermischen Stabilisierung. Für Betriebe mit mehreren Umrüstungen pro Tag kann dies Verzögerungen in der Wärmebehandlung deutlich reduzieren.
Die direkte Integration des Spannungsarmglühens in den Materialfluss verändert die Prozessorganisation. Anstatt einen separaten Bearbeitungsschritt zwischen Wickeln und nachfolgenden Arbeitsgängen zu schaffen, wird das Stressarmglühen Teil des kontinuierlichen Produktionsablaufs. So lassen sich Materialbewegungen vereinfachen und Umlaufbestände reduzieren.
Auch der Platzbedarf profitiert von den verkürzten Prozesszeiten. Da jedes Teil schneller behandelt wird, kann ein Hochkonvektionsofen die erforderliche Leistung oft auf kleinerer Stellfläche erreichen als ein chargengespeistes Korbsystem. Die Teile müssen nach dem Spannungsarmglühen weiter abkühlen; dies kann jedoch über eine kompakte Inline-Kühlstrecke erfolgen, statt einen eigenen Bereich für abkühlende Körbe vorzusehen. [2]
Ein weiterer wichtiger Faktor ist der Energieverbrauch. Durch kürzere Prozesszeiten und kompakteres Ofendesign können Hochkonvektionssysteme den Gesamtenergiebedarf für das Spannungsarmglühen reduzieren. Je nach Anwendung wurden Einsparungen von 25 % bis 30 % pro Bauteil gegenüber konventionellen Chargenverfahren festgestellt.[4]
Oft wird angenommen, dass Chargenprozesse die praktikabelste Lösung für kleine Losgrößen oder häufig wechselnde Produktionen bleiben. In der Praxis hängt der Punkt, an dem kontinuierliche Prozesse wirtschaftlich werden, jedoch von Bauteilgeometrie, Produktionsmix, Wechselhäufigkeit und Materialhandling ab. Grundlegend verändert hat sich die Leistungsfähigkeit moderner Hochkonvektionssysteme. Durch kurze Prozesszeiten, gleichmäßigen Wärmeübergang, schnelle Produktwechsel und kompakte Anlagendesigns haben sie den Anwendungsbereich kontinuierlicher Spannungsarmglühprozesse erweitert und sind heute eine realistische Alternative zu klassischen Chargenverfahren.
Weiterführende Literatur
[1] M. Grenier, „High-Speed, High-Precision Stress Relieving“, Springs, Bd. 41, Nr. 5, Oktober 2002, S. 68–71.
[2] M. Grenier, R. Gingras und G. E. Totten, „New Equipment Designs for Stress Relief and Tempering Processes Can Help You Lower Costs and Achieve Greater Productivity“, Heat Treating Progress, Juli 2007, S. 38-40.
[3] „Rapid Tempering and Stress Relief Via High-Speed Convection Heating“, Industrial Heating, 13. Mai 2003.
[4] J. Demarest, „Lean Manufacturing Strategies for Tempering“, Industrial Heating, Mai 2008.
Die Autoren des Beitrags sind Victor Bernatchez-Bourque und Alex Grenier-Desbiens, Pyromaitre Inc.
Pyromaitre Inc.
1081 Chem. Industriel
Saint-Nicolas, QC G7A 1B3/Kanada
Ansprechpartner ist Alex Grenier-Desbiens
Tel.: +1 418 831-2576