09.11.26 – Federdraht aus einer Hand
Kein Twist, keine Kompromisse: Federdraht aus einer Hand
Verwicklungen, Ausschuss, Stillstand: Federdraht-Produktion hat typische Schwachstellen, die die Gesamteffizienz beeinträchtigen. Eine durchgängig integrierte Linie von Lämneå Bruk setzt genau hier an, von der Entzunderung bis zum „No-Twist-Coiler“, und steigert Qualität, Output und Prozesseffizienz spürbar.
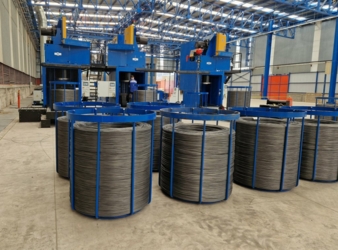
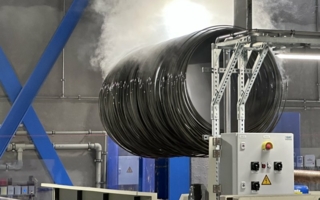
Der „No Twist Coiler 1200“ von Lämneå Bruk erzeugt perfekt musterförmig gewickelte, verdrehungsfreie Coils. Ideal für die schnelle, qualitativ hochwertige Federdrahtproduktion bei minimalem Ausschuss. © Lämnea
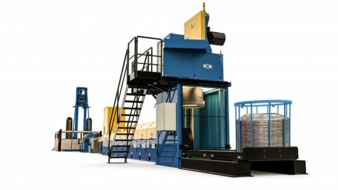
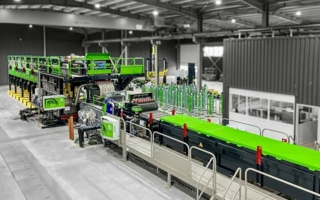
Komplette Federdrahtlinie von Lämneå Bruk mit fortschrittlicher Entzunderung, Ziehtechnik, Schmierung und No-Twist-Wickeltechnik für maximale Effizienz und Drahtqualität. © Lämnea
Federdraht muss wiederholte Belastungszyklen ohne Ermüdungsversagen aushalten. Das ist für Anwendungen in Automobilbau, Industrie und Konsumgütern eine anspruchsvolle Vorgabe. In der Praxis scheitert konstante Qualität meistens bei einzelnen Schwachstellen entlang des Produktionsprozesses.
Ein häufiges Problem ist Drall im Draht. Verdrehungen führen beim Abwickeln zu Verwicklungen, stören nachgeschaltete Anlagen und verursachen unnötige Stopps. Genauso kritisch sind Oberflächenfehler durch unzureichend entfernten Zunder. Sie wirken als Ausgangspunkt für Spannungskonzentrationen und können später zu Ermüdungsrissen führen. Beim Ziehen selbst entsteht durch die Umformung erhebliche Wärme. Ohne wirksame Kühlung beeinflusst das die Drahteigenschaften negativ. Unzureichende Schmierung erhöht zudem die Ziehkräfte, verkürzt die Standzeit der Ziehsteine und gefährdet die geforderten engen Maßtoleranzen. Und schließlich unterbrechen häufige Paketwechsel bei kleinen Wickelgrößen den Produktionsfluss, gerade dort wo lange, durchgängige Läufe gefragt sind.
Jedes dieser Probleme kostet für sich genommen Zeit, Material, Geld und Nerven. In Summe entscheiden sie darüber, ob eine Federdrahtlinie wirtschaftlich läuft oder nicht.
Die Antwort: Eine integrierte Linie
Lämneå Bruk begegnet diesen Herausforderungen nicht mit Einzellösungen, sondern mit einer durchgängig aufeinander abgestimmten Produktionslinie. Das schwedische Unternehmen ist ein etablierter Full-Service-Anbieter für die Drahtindustrie. Es liefert alles von der Einzelmaschine bis zur kompletten Fertigungslinie, für Schweiß-, Edelstahl-, hoch- und niedrigkohlenstoffhaltigen Draht. Jede Anlage wird dabei gezielt auf die jeweiligen Produktionsanforderungen zugeschnitten.
Der Ansatz ist einfach: Jede Prozessstufe adressiert eines der genannten Probleme direkt. Das beginnt bei der Abhaspel, geht über Entzunderung, Reinigung und Beschichtung, führt weiter über Ziehtechnik und Schmierung und endet beim innovativen „No Twist Coiler“. Erst im Zusammenspiel dieser Stufen entsteht die Prozesssicherheit, die hochwertige Federdrahtproduktion braucht.
Saubere Vorbereitung
Gegen Oberflächenfehler setzt Lämneå Bruk auf sorgfältige Materialhandhabung von Anfang an. Sowohl vertikale als auch Flyer-Abhaspeln sorgen für einen gleichmäßigen, verwicklungsfreien Ablauf. Die vertikale Abhaspel eignet sich besonders für hochkohlenstoffhaltige Drähte. Sie minimiert Spannungskonzentrationen, die andernfalls beim späteren Ziehen zu vorzeitigem Versagen führen könnten.
Der Biege-Entzunderer und die Sandpapiermaschine entfernen zuverlässig Zunder und Oberflächenoxide. Danach bringt die Reinigungs- und Beschichtungsanlage eine hochwertige Schmierstoffbeschichtung auf. Das Ergebnis ist eine Drahtoberfläche, die als solide Basis für alle nachfolgenden Prozessschritte dient, statt später zur Fehlerquelle zu werden.
Kühlung statt Überhitzung
Beim Ziehen entsteht Wärme, die die Drahteigenschaften beeinträchtigen kann. Lämneå Bruk begegnet dem bei seinen Straight-Line- und Loop-Line-Drahtziehmaschinen mit einem fortschrittlichen Doppelkühlsystem. Speziell konstruierte V-Nut-Blöcke vergrößern die Oberfläche für eine bessere Wärmeabfuhr. Jeder Ziehblock ist zusätzlich innen mit Zink und außen mit Wolframcarbid beschichtet, was nachweislich für eine Verbesserung der Kühlwirkung sorgt.
Der neigbare, höhenverstellbare Ziehtisch erlaubt eine präzise Kontrolle der Drahtführung. Die Blockdrahthöhe wird automatisch auf einem festgelegten Niveau gehalten. Für die Federdrahtproduktion bedeutet diese Automatisierung konstante Reduktionsverhältnisse und damit gleichbleibende mechanische Eigenschaften über die gesamte Coillänge.
Reibung ist der Gegenspieler von Standzeit und Maßhaltigkeit. Lämneå Bruk löst dieses Problem mit einer selbst entwickelten runden Seifenbox. Anders als bei herkömmlichen rechteckigen Bauformen sorgt der runde Rührer für eine vollständige 360°-Seifenverteilung und damit deutlich verbesserte Schmierung.
Diese optimierte Schmierung schützt den hochkohlenstoffhaltigen Draht vor Überhitzung und erlaubt höhere Ziehgeschwindigkeiten. Gleichzeitig verlängert sie die Standzeit der Ziehsteine, ein spürbarer Vorteil beim Verarbeiten abrasiver hochkohlenstoffhaltiger Drähte. Die Folge sind engere Maßtoleranzen und ein geschontes Gefüge des Drahtes. Das sichert letztlich das Gleichgewicht zwischen Festigkeit und Verformbarkeit, das optimale Federeigenschaften voraussetzen.
Der „No Twist Coiler“ löst das Twist-Problem
Das wohl hartnäckigste Problem in der Federdrahtproduktion ist Drall im Draht. Lämneå Bruk adressiert es mit dem No Twist Coiler, kurz NTC. Die Technologie wurde bereits 1992 eingeführt und seither kontinuierlich weiterentwickelt. Der NTC erzeugt kontrolliert musterförmig gewickelte, verdrehungsfreie Drahtpakete. Durch das Umkehren der Vorverdrehung und eine konstant gehaltene Rückspannung macht er zusätzliche Richtmaschinen überflüssig.
Die Drahttrommel bleibt dabei am Boden stehen, während der Draht über die Oberseite abläuft. Ein speziell konstruiertes Führungsrohr leitet ihn in die Wickelmaschine. Für die Federherstellung bedeutet das gleichbleibend hohe Qualität mit vorhersagbaren Belastungseigenschaften. Der Draht läuft gleichmäßig ab, ohne sich zu verwickeln. Genau jenes Problem, das andernfalls zu Produktionsverzögerungen und Qualitätseinbußen führen kann, entfällt damit.
Was bedeutet dieser Lösungsansatz konkret für die Praxis? Je nach NTC-Modell, Drahtabmessung und Anwendung sind Paketgewichte von bis zu 4,5 metrischen Tonnen möglich. Größere Pakete können die Häufigkeit von Paketwechseln bei der nachgelagerten Verarbeitung deutlich reduzieren. Wo die Produktionsauslegung es zulässt, lässt sich zudem das Ende eines Pakets mit dem Anfang des nächsten verschweißen. Das ermöglicht ein kontinuierliches Abwickeln von Paket zu Paket. Auch das Konzept des invertierten Trägers vereinfacht die Handhabung: Das Drahtpaket bleibt während des Abwickelns stationär, sodass das Rotieren der schweren Pakete vollständig entfällt.
Der „NTC“ lässt sich sowohl in neue Ziehlinien von Lämneå Bruk als auch in bestehende Anlagen anderer Hersteller integrieren. Er eignet sich damit gleichermaßen für Neuinstallationen und Modernisierungsprojekte. Lämneå Bruk bietet zudem ein komplettes Portfolio an No-Twist-Coilern an. Die Ausrüstung lässt sich so individuell auf den jeweiligen Produktionsprozess abstimmen, statt auf eine Einheitslösung zurückzugreifen.
Verdrehungen, Oberflächenfehler, Überhitzung, Reibung und häufige Paketwechsel sind keine unabhängigen Einzelprobleme. Sie hängen zusammen und verstärken sich in der Praxis gegenseitig. Lämneå Bruk begegnet ihnen mit einer durchgängig integrierten Linie, bei der jede Prozessstufe auf die nächste abgestimmt ist: von der Abhaspel über Entzunderung, Ziehtechnik und Schmierung bis zum „No Twist Coiler“. Jeder „NTC“ wird am Standort Ljusfallshammar in Schweden konstruiert und gefertigt. Maschinenbau, Produktion und elektrische Automatisierung erfolgen dabei vollständig im eigenen Haus.
Lämneå Bruk AB
61273 Ljusfallshammar/Schweden
Ansprechpartnerin ist Ann Kathrin Hassenburs
Tel.: +46 12223200
sales@lamnea.se