05.11.26 – Technische Federn beschichten
Wenn die Oberfläche zur Funktion wird
Farbcodierung, Gleitverhalten, Korrosionsschutz und Prozesssicherheit: Beschichtungen technischer Federn können weit mehr leisten als eine ansprechende Optik. Das Sprühtrommelverfahren ermöglicht es, selbst kleine und geometrisch anspruchsvolle Federn in sehr großen Stückzahlen wirtschaftlich zu beschichten.
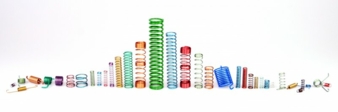
Farbcodierung schafft Eindeutigkeit: Unterschiedliche Federarten lassen sich durch definierte Beschichtungen bereits optisch sicher voneinander unterscheiden. © Rotover
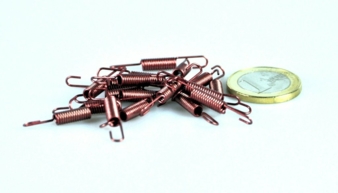
Auch sehr kleine und filigrane Zugfedern lassen sich im Sprühtrommelverfahren als Schüttgut beschichten. Die 1-Euro-Münze verdeutlicht die Bauteilgröße. © Rotover
Bei Rotover Lackiertechnik in Wuppertal gehören technische Federn seit vielen Jahren zu den Schwerpunkten der Lohnbeschichtung. Technische Federn sind häufig klein und unscheinbar – ihre Funktion innerhalb einer Baugruppe kann jedoch entscheidend sein. Druck-, Zug- und Schenkelfedern, Formfedern oder Federclips übertragen Kräfte, sichern Bewegungen, stellen Kontakte her oder bringen mechanische Komponenten zuverlässig in ihre Ausgangslage zurück.
Entsprechend hoch sind die Anforderungen an diese Bauteile. Das gilt zunehmend auch für ihre Oberfläche. Denn eine Beschichtung kann heute unterschiedliche Aufgaben übernehmen: Sie kennzeichnet und unterscheidet Bauteile, beeinflusst Reibungs- und Gleitverhalten oder ergänzt einen erforderlichen Oberflächenschutz.
Eine besondere Herausforderung besteht darin, diese Eigenschaften auch bei sehr kleinen Federn und hohen Stückzahlen wirtschaftlich zu realisieren. Klassische Gestellverfahren sind für solche Massenkleinteile häufig mit erheblichem Handlingaufwand verbunden. Eine Alternative ist die Beschichtung als Schüttgut im Rotover-Sprühtrommelverfahren.
Farbe schafft Prozesssicherheit
Zu den wichtigsten Anwendungen bei technischen Federn gehört weiterhin die farbliche Kennzeichnung. Viele Federvarianten unterscheiden sich für das menschliche Auge kaum voneinander. Drahtdurchmesser, Windungszahl, Federkraft, Werkstoff oder andere technische Eigenschaften können unterschiedlich sein, obwohl zwei Federn auf den ersten Blick nahezu identisch erscheinen. Eine Verwechslung bei Lagerung, Kommissionierung oder Montage kann entsprechend weitreichende Folgen haben.
Eine eindeutig definierte Farbgebung schafft hier eine zusätzliche Sicherheitsebene. Unterschiedliche Federarten oder Varianten erhalten fest zugeordnete Farben und werden dadurch unmittelbar unterscheidbar.
Das Prinzip entspricht dem Gedanken des Poka Yoke: Mögliche Fehler sollen durch eine geeignete Prozessgestaltung möglichst verhindert oder zumindest sofort erkennbar werden. Damit wird Farbe zu einem technischen Merkmal des Bauteils. Die Beschichtung unterstützt die Prozesssicherheit entlang der gesamten Lieferkette – von der Federfertigung über Verpackung und Lagerhaltung bis zur Montage beim Anwender.
Dünne Schichten für filigrane Bauteile
Technische Federn stellen dabei besondere Anforderungen an das Beschichtungssystem. Enge Windungen, kleine Radien und komplexe Geometrien müssen erreicht werden, ohne die Funktion der Feder unnötig zu beeinflussen. Gleichzeitig dürfen einzelne Federn oder Windungen während der Verarbeitung nicht dauerhaft miteinander verkleben. Für die Farbcodierung setzt Rotover unter anderem speziell für das Heißtrommelverfahren entwickelte „Epital-2K- HT“-Lacksysteme ein. Die Lacke stammen vom Schwesterunternehmen Huelsemann Coatings und können hinsichtlich Farbgebung und Verarbeitung auf die jeweilige Anwendung abgestimmt werden. „Epital“ gehört zu den für beheizte rotierende Trommelprozesse entwickelten Produktplattformen. Die Verbindung von Lackentwicklung und Lackanwendung ist dabei von besonderer Bedeutung. Bindemittel, Pigmente, Härter, Additive und Verdünnung bestimmen gemeinsam mit den Prozessparametern das Beschichtungsergebnis.
Gerade bei Federn gilt dabei nicht „viel hilft viel“. Gefragt sind vielmehr dünne, gleichmäßige Lackfilme mit einer hohen optischen Wirkung. Auch kleine und filigrane Federgeometrien können so eindeutig gekennzeichnet werden. Neben Uni-Farbtönen eignen sich hierfür insbesondere Metallic- und Effektfarbtöne. Schon geringe Schichtdicken erzeugen eine deutlich wahrnehmbare Farbwirkung und ermöglichen eine große Zahl optisch unterscheidbarer Varianten.
Von der Kennzeichnung zur funktionalen Oberfläche
Die Möglichkeiten der Federbeschichtung gehen inzwischen über die klassische Farbcodierung hinaus. Eine Beschichtung kann beispielsweise das Gleitverhalten beeinflussen. Dies ist interessant, wenn Federn im späteren Einsatz Kontakt zu anderen Bauteilen haben, Relativbewegungen auftreten oder Reibung und Geräuschentwicklung reduziert werden sollen. Für entsprechende Anwendungen stehen heute auch PFAS-freie Gleitmittellacke zur Verfügung. Damit übernimmt die Beschichtung nicht primär eine optische, sondern eine definierte technische Funktion.
Auch Korrosionsschutz kann Bestandteil der Oberflächenstrategie sein. Abhängig von Werkstoff, Bauteil und Anforderungsprofil kommen grundsätzlich beispielsweise Zinklamellensysteme mit abgestimmten Topcoats infrage. Rotover verfügt neben dekorativen Lackierungen über entsprechende Verfahren für funktionale Beschichtungen und Korrosionsschutzsysteme.
Nicht jedes System eignet sich allerdings automatisch für jede Feder. Werkstoff, vorhandene Vorbehandlung, Geometrie, spätere Beanspruchung, gewünschte Funktion und zulässige Schichtdicke müssen gemeinsam betrachtet werden. Aus der vermeintlich einfachen Frage nach der gewünschten Farbe wird damit zunehmend eine technische Aufgabenstellung für die Oberfläche.
Bis zu 50.000 Federn in einer Charge
Eine besondere Stärke des Sprühtrommelverfahrens liegt in seiner Effizienz. Die Federn müssen nicht einzeln aufgenommen oder auf Gestelle gesteckt werden. Sie werden als Schüttgut in die Beschichtungsanlage gegeben und während des Prozesses kontinuierlich und möglichst schonend umgewälzt. Gleichzeitig wird der Lack fein zerstäubt auf die sich bewegenden Bauteile appliziert. Durch die Bewegung werden fortlaufend unterschiedliche Bereiche der Oberfläche für den Lackauftrag zugänglich.
Abhängig von Größe, Gewicht und Geometrie können bei Rotover bis zu 50.000 Federn in einer einzigen Charge beschichtet werden. Gerade bei kleinen und feinen Federn in großen Serien ist dies ein entscheidender wirtschaftlicher Faktor. Das aufwendige Einzelhandling entfällt, große Teilemengen können gemeinsam verarbeitet und der Beschichtungsstoff effizient eingesetzt werden. Lackieren und Trocknen werden dabei innerhalb eines abgestimmten Prozesses miteinander verbunden. Die Bauteile verlassen die Anlage nach Abschluss des Chargenprozesses trocken und weiterverarbeitbar.
Die Feder bewegt sich – der Prozess muss dazu passen
So einfach das Prinzip der Trommelbeschichtung zunächst erscheint, so anspruchsvoll ist seine Prozessführung. Während der Lackierung werden die Federn in der rotierenden Trommel bewegt. Gleichzeitig unterstützt temperierte Prozessluft die Filmbildung und Trocknung. Teilemenge, Trommelgeometrie, Drehzahl, Temperatur, Lackmenge, Zerstäubung und Trocknungsverhalten müssen aufeinander abgestimmt sein.
Das Ziel ist ein stabiles Prozessfenster: Der Lack muss die Oberfläche sicher benetzen und einen gleichmäßigen Film bilden, zugleich aber so trocknen, dass die Teile voneinander getrennt bleiben.
Bei Federn kommt eine weitere Besonderheit hinzu. Ihre Geometrie beeinflusst unmittelbar das Bewegungsverhalten innerhalb der Trommel. Lange Schenkel, offene Formen oder bestimmte Windungsverhältnisse können dazu führen, dass sich Bauteile ineinander verhaken.
Gerade bei anspruchsvollen Federgeometrien entscheidet deshalb nicht allein das Beschichtungsmaterial über das Ergebnis. Trommelgröße, Teilemenge, Drehzahl und weitere Prozessparameter müssen so gewählt werden, dass die Federn schonend bewegt und Verknäuelungen oder Deformationen vermieden werden. Hier liegt ein wesentlicher Teil des verfahrenstechnischen Know-hows.
Vom Beschichtungsversuch zum Serienprozess
Bei einer neuen Feder beginnt die Prozessentwicklung deshalb mit dem Bauteil. Größe, Gewicht, Drahtdurchmesser, Geometrie, Werkstoff, vorhandene Oberfläche und das Verhalten der Federn als Schüttgut werden betrachtet. Hinzu kommen die Anforderungen an Farbe, Funktion und Beständigkeit. Bei neuen oder besonders anspruchsvollen Anwendungen werden zunächst Beschichtungsversuche durchgeführt. Dabei lässt sich unter anderem ermitteln, welche Teilemenge sinnvoll ist, wie sich die Federn in der Trommel bewegen, welche Lackmenge erforderlich ist und wie Applikation und Trocknung zusammenspielen.
Aus diesen Erkenntnissen werden die Parameter für einen reproduzierbaren Serienprozess abgeleitet. Das Vorgehen folgt damit einem einfachen Grundsatz: Nicht die Feder muss zum Lackierprozess passen – der Lackierprozess wird auf die Feder abgestimmt.
Lack und Anwendung aus einer Hand
Eine Besonderheit bei Rotover ist die enge Zusammenarbeit mit dem Schwesterunternehmen Huelsemann Coatings. Während Rotover auf die industrielle Lohnbeschichtung von Massenkleinteilen spezialisiert ist, entwickelt und produziert Huelsemann die hierfür eingesetzten Speziallacke und Beschichtungssysteme. Damit können Lackrezeptur und Applikationsprozess gemeinsam betrachtet werden. Zeigt sich beispielsweise bei einem Versuch Optimierungsbedarf hinsichtlich Verlauf, Trocknung, Haftung oder Verarbeitung, kann nicht nur der Maschinenprozess, sondern bei Bedarf auch das Beschichtungssystem angepasst werden.
Gerade beim Trommellackieren ist diese Verzahnung wichtig. Ein Lack, der sich im klassischen Spritzverfahren problemlos verarbeiten lässt, ist nicht automatisch für die Verarbeitung tausender sich gegenseitig berührender Kleinteile in einer rotierenden Trommel geeignet. Benetzung, Verlauf, Rheologie, Trocknung und mechanische Belastbarkeit müssen zum Verfahren passen. Rezeptur, Applikation und Trocknung bilden deshalb ein gemeinsames Prozessfenster. Nicht allein der Lack und nicht allein die Anlage bestimmen das Ergebnis. Entscheidend ist das Zusammenspiel von Feder, Beschichtungsstoff und Prozess.
Kleine Feder, große Wirkung
Das Spektrum geeigneter Federgeometrien ist entsprechend breit: von kleinen Druck- und Zugfedern über Schenkelfedern und Drahtbiegeteile bis hin zu Formfedern und Federclips. Besonders interessant ist das Verfahren überall dort, wo kleine und feine Bauteile in großen oder sehr großen Stückzahlen eine definierte Oberfläche erhalten sollen. Welche Aufgabe diese Oberfläche erfüllt, ist von Anwendung zu Anwendung unterschiedlich.
Eine Farblackierung kann Verwechslungen vermeiden. Eine Gleitbeschichtung kann Reibungseigenschaften beeinflussen. Ein geeignetes Schutzsystem kann zur erforderlichen Beständigkeit der Oberfläche beitragen.
Damit ist die Beschichtung technischer Federn heute weit mehr als eine dekorative Oberflächenbehandlung. Die entscheidende Frage lautet deshalb nicht mehr allein: „Welche Farbe soll die Feder haben?“ Sondern: „Welche Aufgabe soll ihre Oberfläche erfüllen?“ Für die industrielle Federfertigung eröffnet das Sprühtrommelverfahren damit eine interessante Verbindung aus Funktion, Prozesssicherheit und Wirtschaftlichkeit – gerade dann, wenn sehr kleine Bauteile in sehr großen Stückzahlen reproduzierbar beschichtet werden müssen.
Der Autor des Beitrags ist Philipp Hülsemann.
Rotover Lackiertechnik GmbH
Essener Straße 60
42327 Wuppertal
Ansprechpartner ist Philipp Hülsemann
Tel.: +49 202 27164 -0