26.10.26 – Fertigung von Schaltschrankgehäusen
RAS UpDownCenter 2 in neuer Qualität
Viel Zeitersparnis beim Biegen, keine Biegeabdrücke mehr auf sichtbaren Oberflächen und deutlich schnellere Schweißprozesse sprechen eine klare Sprache... zu sehen vergangene Woche auf der Euroblech.
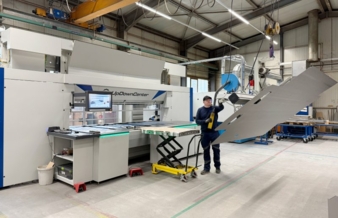
Die Basis für tiefe Schaltschrankgehäuse entsteht aus einer großformatigen Platine in nur einem Arbeitsgang. © RAS Reinhardt Maschinenbau
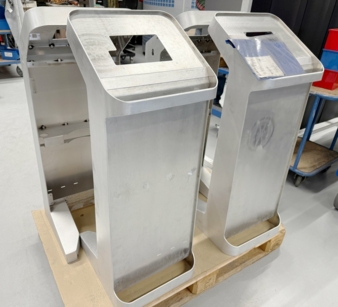
FiMAB nutzt das UpDownCenter 2 auch für anspruchsvolle Stepbiegungen, insbesondere im Bereich der Medizintechnik. Hier sind exakte Radien und makellose Oberflächen entscheidend. © RAS Reinhardt Maschinenbau
Für die präzise Fertigung von Schaltschrankgehäusen setzt FiMAB auf das halbautomatische Biegezentrum UpDownCenter 2 von RAS. Durch die Fertigung aus einem Stück, automatisches Rüsten und präzise Stepbiegungen auch für medizintechnische Anwendungen verbindet das Familienunternehmen aus Neubulach Tradition mit moderner Automatisierung.
Schaltschrankgehäuse im Fokus der Fertigung
Ein Viertel des Unternehmensumsatzes erzielt FiMAB im Schaltschrankbau. Gefertigt werden hochwertige Schaltschrankgehäuse aus Stahl und Edelstahl für Kunden aus dem Sondermaschinen- und Maschinenbau, überall dort, wo absolute Passgenauigkeit entscheidend ist. Anfragen entstehen häufig über einen Online-Konfigurator und werden dann direkt über digitale Schnittstellen in der Produktion umgesetzt. Die CNC-Programme zum Laserschneiden und für das Schwenkbiegen werden automatisiert über die Schnittstellen erzeugt und stehen sofort in der Produktion zur Verfügung.
Vor der Investition wurden viele Gehäuse auf einer Gesenkbiegemaschine gefertigt. Das bedeutete mehrere Einzelteile pro Gehäuse, zahlreiche Schweißnähte, hoher Rüst- und Einstellaufwand sowie das manuelle Wenden der Bleche zwischen den einzelnen Arbeitsschritten. Zudem entstanden durch das Gesenkbiegen sichtbare Biegeabdrücke im Material. Gerade bei hochwertigen und sichtbaren Schaltschrankgehäusen war dies ein klarer Qualitätsnachteil. Seitenteile mussten separat angebracht und exakt ausgerichtet werden, was zusätzlichen Zeitaufwand und potenzielle Fehlerquellen mit sich brachte.
Leistungsstarkes Biegezentrum
Das UpDownCenter 2 ist ein halbautomatisches Biegezentrum für hochpräzise Paneele und Boxen. Die Maschine ermöglicht Biegelängen bis 4060 mm und Kastenhöhen bis 600 mm. Mit einer Biegeleistung von bis zu 4 mm Stahlblech deckt sie ideal das dünne und mittlere Blechdickensegment ab, in dem sich auch ein Großteil der Schaltschrankfertigung bewegt.
Die Bedienung erfolgt von der Anschlagseite. Gebogene Teile mit langen oder hohen Schenkeln können bei Bedarf auch von der Biegewangenseite entnommen werden. Diese Flexibilität unterstützt einen ergonomischen und prozesssicheren Materialfluss im Arbeitsalltag.
Fertigung aus einem Stück
Die Entscheidung für das RAS UpDownCenter 2 fiel bewusst auf eine Technologie, die es ermöglicht, tiefe Schaltschrankgehäuse aus einem einzigen Blech zu fertigen. Ein weiterer Vorteil der Schwenkbiegung ist, dass keine Biegeabdrücke entstehen. Die Oberflächen bleiben sauber und gleichmäßig, Nacharbeit wird reduziert und die optische Qualität der Gehäuse deutlich verbessert.
Mit dem UpDownCenter 2 verarbeitet FiMAB Blechdicken von 0,5 mm bis 3,0 mm. Besonders großflächige Kassetten und tiefe Gehäuse profitieren von der Technologie. Die UpDown-Biegetechnik sorgt dafür, dass die Platine während des gesamten Prozesses auf einer Seite liegen bleibt, selbst bei großen Formaten. Ein manuelles Drehen zwischen den Biegungen entfällt vollständig. Dadurch lassen sich große Platinen deutlich einfacher handhaben, Fehler beim Anschlagen werden reduziert und die Wiederholgenauigkeit steigt spürbar.
Automatisches Rüsten für fließende Prozesse
Ein wesentlicher Effizienzfaktor ist das automatische Rüsten des UpDownCenters 2. Während das nächste Bauteil eingelegt wird, rüstet die Maschine selbstständig um. Separate Rüstprogramme sind nicht erforderlich. Werkzeuge müssen nicht mehr manuell eingesetzt werden, was nicht nur Zeit spart, sondern auch ergonomische Vorteile bietet. Der Produktionsprozess bleibt durchgängig und stabil, selbst bei häufig wechselnden Schaltschrankgrößen. Gerade bei individuell konfigurierten Gehäusen ermöglicht diese Automatisierung einen fließenden Ablauf und macht Losgröße 1 wirtschaftlich realisierbar.
Zwischenbilanz
Seit drei Jahren ist das UpDownCenter 2 nun bei FiMAB im Einsatz, mit klar messbaren Ergebnissen entlang der gesamten Prozesskette. Im Zuschnitt werden 17 % eingespart, da viele Gehäuse aus einem Stück gefertigt werden und sich die Anzahl der Einzelteile und Fertigungsaufträge reduziert.
Beim Biegen konnte die Zeit vom Einlegen bis zum Entnehmen der Bauteile um 66 % reduziert werden. Der Wegfall des manuellen Anschlagens bei jeder einzelnen Biegung, deutlich weniger Einstell- und Nachstelltätigkeiten sowie das vollautomatische Rüsten sorgen für eine erhebliche Beschleunigung. Gleichzeitig steigt die Präzision und Qualität der Bauteile.
Auch im Schweißprozess zeigt sich eine Beschleunigung um 22 %. Da Seitenteile nicht mehr separat angebracht und ausgerichtet werden müssen, reduziert sich der Aufwand erheblich. Fehler wie vertauschte Seiten gehören der Vergangenheit an, die Passgenauigkeit der Schaltschrankgehäuse ist deutlich höher und die Prozesse sind stabiler und reproduzierbarer.
Software, die einfach funktioniert
Ein weiterer entscheidender Faktor war die einfache Bedienbarkeit der RAS Bendex Software. Programme werden bei FiMAB überwiegend direkt an der Maschine erstellt, trotz der Möglichkeit, dies auch vom Büro vorzunehmen. Die Bedienoberfläche ist intuitiv und ermöglicht eine schnelle Anpassung an unterschiedliche Schaltschrankgrößen. Im Vergleich wurden alternative Systeme als deutlich komplexer wahrgenommen.
Investition mit Weitblick
Mit dem RAS UpDownCenter 2 hat FiMAB seine Fertigung von Schaltschrankgehäusen grundlegend optimiert. Weniger Schweißnähte, keine Biegeabdrücke, präzise Stepbiegungen, deutlich reduzierte Rüstzeiten und spürbare Zeitersparnis in mehreren Prozessschritten machen die Maschine zu einem zentralen Baustein der Fertigungsstrategie. Zudem war die mögliche Kastenhöhe von bis zu 500 mm ein wichtiges Entscheidungskriterium, da es in diesem Bereich kaum vergleichbare Lösungen am Markt gibt. Auch die regionale Nähe zu RAS spielte eine Rolle. Kurze Wege, persönliche Betreuung und die Möglichkeit, Demoteile zu testen, stärkten das Vertrauen in die Investition.