08.10.26 – Anwenderstory
Der Teflon-Effekt: Qualität klebt nicht an, sie fällt einfach ab
Visual Die Protection (VDP) von Andritz Schuler bietet eine einhundertprozentige Qualitätskontrolle bei der BSH Hausgeräte GmbH – ein Werksbesuch...
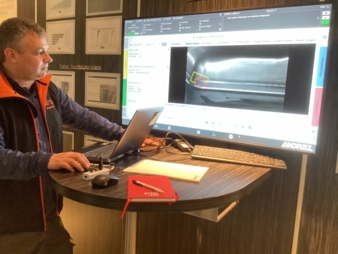
Martin Stephl, Technikkoordinator der BSH am Kontroll-Terminal. © Meisenbach
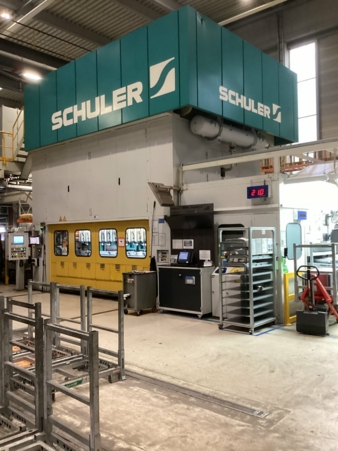
Großpressen in Traunreut: bestückt mit Andritz Schuler-Presse und VDP. © Meisenbach
Zig Millionen Bleche pro Jahr. Und trotzdem bekommt kaum jemand mit, was im oberbayerischen Traunreut Tag für Tag passiert: Bei der BSH, einem der weltweit größten Hersteller für Haushaltsgeräte, laufen Großserienprozesse, von denen so mancher Lieferant gerne eine Scheibe abhätte. Nicht, weil dort besonders laut über „Industrie 4.0“ gesprochen wird – sondern weil sie dort konsequent umgesetzt wird.
Wer die Fertigung betritt, merkt schnell: Hier zählen Takt, Stabilität – und die Fähigkeit, Abweichungen zu erkennen, bevor sie teuer, zu teuer werden.
15 t in einer halben Sekunde auf Null
Das Umformwerkzeug wiegt rund 15 t. Es rast auf einen Tisch mit 4,3 m x 2,0 m. Die Anlage läuft mit rund 30 Hüben pro Minute – in diesem Fall werden 30 Backrohrbauteile pro Minute produziert. Die Presskraft liegt im vierstelligen Tonnenbereich. Und der Stößel wird dabei im Normalbetrieb in etwa einer halben Sekunde auf Null abgebremst. Enorme Belastungen für Maschine, Werkzeug – und das maschinelle Umfeld. Robustheit ist Pflicht. Aber sie ist nur die halbe Miete. Denn in so einem Prozess entscheidet nicht nur „hält“, sondern vor allem „läuft exakt und jedes Mal gleich“. Genau hier setzt bei der BSH das Visual Die Protection (VDP) von Andritz Schuler an. „Die Investition in das System einer lückenlosen Echtzeit-Überwachung von Andritz Schuler war für uns auch ein klares strategisches Bekenntnis zu unserem Standort in Oberbayern“, sagt Christian Mayer, Fertigungsingenieur bei der BSH. Wird ein Ablagefehler erkannt, bleiben nur wenige Zehntelsekunden, um den Stößel abzubremsen und einen Crash zu vermeiden.
Doch es geht auch darum, über den Werkzeugschutz hinauszudenken. Der Hintergrund ist einfach: Großserielle Blechteilfertigung ist hierzulande nur dann konkurrenzfähig, wenn der Prozess maximal effektiv ist – Automatisierung, effiziente Abläufe, keine Stillstände, absolute Prozesssicherheit. Das Ziel für die Qualitätssicherung war deshalb klar formuliert: weg von Stichproben, hin zu in-line Qualitätskontrolle. Somit kamen weitere Anforderungen an VDP hinzu: Das als klassische Werkzeugsicherung eingekaufte System sollte zusätzlich auch in der Qualitätssicherung zum Einsatz kommen.
„VDP ist nicht 1:1 mit Qualitätssicherung zu bewerten. Die ist sogar eher ein Nebenprodukt“, so Mayer. Der primäre Anspruch war, den Werkzeugschutz zu garantieren. Denn in einer Anlage, in der zig Tonnen Metall im Takt geformt werden, sind bestimmte Szenarien schlicht geschäftsgefährdend: Fremdkörper, Bauteilrisse, Schrottstau, Werkzeugprobleme oder falsch positionierte Bauteile. Die Folgen sind nicht nur Ausschuss, sondern vor allem: Schäden, Arbeitsunterbrechungen, Warte- und Reparaturzeiten, Kosten. Und die Performance einer Anlage kann „in Sekundenbruchteilen rapide“ sinken. Mayer: „Dies ist jetzt Geschichte.“
Kontrollraum statt Bauchgefühl
Dass VDP in der Praxis nicht als „nice to have“, sondern als echtes Sicherheitsnetz wahrgenommen wird, beschreibt Martin Stephl, Technikkoordinator bei der BSH. Er sieht den Prozess jede Sekunde an seinem Hallen-Kontrollterminal – ein Raum, der „ein bisschen an die Kommandobrücke auf einem Containerschiff erinnert“. Für Stephl liegt ein zentraler Vorteil im modularen Aufbau: Er muss nicht direkt am Maschinensteuerungsterminal stehen, um Echtzeitdaten zu sehen. Sein Kontrollraum ist rund 30 Meter von der Schuler-Presse entfernt. Bei der BSH sind 5 Groß- und 4 Kleinpressen in Betrieb. Und: Das System ließe sich auch via Tablet bedienen – für Stephl ein „gutes Gefühl der Sicherheit“.
Kameras, Referenzen, Anomalien – in Echtzeit
Die Idee ist simpel, die Umsetzung ebenfalls: Kameras werden direkt im Arbeitsbereich der Presse positioniert. Standardmäßig sind es zwei, bei komplexen Prozessen kann auf sechs Kameras aufgerüstet werden – und dabei zwischen Werkzeugüberwachung und Qualitätskontrolle aufgeteilt werden. Kern des Systems ist eine Anomalie-Erkennungs-Software samt Datenbank, die zuvor „angelernt“ werden muss. Denn die Bauteile, die durch die Pressen laufen, unterscheiden sich je nach Charge: Stückzahl, Blechdicke, Legierung, Geometrie. „Im Klartext heißt dies, dass wir es mit enormen Echtzeit-Datenmengen zu tun haben“, sagt Stephl. Kontinuierlich läuft der Vergleich mit definierten Referenzzuständen. Michael Weiher, VDP-Produktmanager bei Andritz Schuler, beschreibt den Mechanismus so: „Mit Hilfe von Bildverarbeitung und Algorithmen werden Abweichungen identifiziert und in Echtzeit an die Presse gemeldet, wo dann vordefinierte Aktionen ausgelöst werden.“ VDP ist dabei in die Digitalisierungsplattform Metris von Andritz eingebettet. Die Datenmengen verwaltet das System über einen Ringspeicher, der eine 30-tägige Historie ermöglicht. Relevante Ereignisse lassen sich für Analyse und Prozessoptimierung nutzen – als „sich ständig verbessernder Prozess“, wie Weiher es formuliert.
Erfolgsfaktor sind vermiedene Kosten
Das Bemerkenswerte an der Einführung bei der BSH: Der sichtbare Nutzen ist nicht nur Qualitätskontrolle, sondern vor allem Kostenvermeidung durch vermiedene Störungen. „Betriebswirtschaftlich ist diese Investition, die 24/7-Durchlaufzeiten ermöglicht, ein voller Erfolg“, sagt Mayer. „Ich würde es sogar als Quantensprung sehen!“ Konkrete Zahlen seien schwer zu nennen – weil man „auf Basis der vermiedenen Kosten unterwegs“ ist. Doch die Logik im Alltag sei eindeutig: „Wenn das System nur einen Maschinenstillstand am Tag vermeiden hilft, ist es schon rentabel.“ Damit bekommt die Fertigung in Traunreut etwas, das in Hochleistungspressen selten ist: Sicherheit, die nicht bremst. Werkzeug- und Anlagenschutz stehen im Vordergrund – und das mit Teflon-Effekt: Qualität klebt nicht an: sie fällt bei einem stabilen, überwachten Prozess automatisch ab.
Info Installation
Die Installation des VDP-Systems wurde vom Andritz Schuler- und dem BSH-Projektteam langfristig geplant. Die Umsetzung an der Maschine benötigte dann nur noch fünf Arbeitstage: drei Tage Installation sowie zwei Tage Inbetriebnahme, Kamera- und Systemtests und Mitarbeiterschulung. Die stetige Qualitätskontrolle ist dabei eher ein „Nebenprodukt“ positiver Nebeneffekt des Werkzeug- und Anlagenschutzes. Das VDP-System ist in die Andritz-Digitalisierungsplattform Metris eingebettet. Es kann aber auch in Pressen anderer Hersteller integriert werden.